

Las interfaces HMI (Human Machine Interface) llevan décadas evolucionando junto a la industria y se han convertido en una pieza clave para la transformación de los procesos productivos.
Su capacidad para conectar a las personas con las máquinas de forma sencilla, visual e intuitiva ha contribuido a mejorar la eficiencia, la seguridad y la fiabilidad de las instalaciones industriales.
Hoy en día, un HMI es mucho más que una pantalla de control.
Es el punto desde el que operarios, responsables de mantenimiento, ingenieros y supervisores monitorizan el estado de la producción, detectan incidencias en tiempo real y toman decisiones con mayor rapidez.
Gracias a esta interacción, las plantas pueden optimizar sus operaciones, reducir tiempos de parada y aumentar la disponibilidad de los equipos.
En este artículo descubrirás qué es un HMI, cómo funciona y por qué se ha convertido en un elemento imprescindible dentro de cualquier sistema de automatización industrial.
Además, veremos las principales ventajas que aporta a una planta de producción y cómo una implementación adecuada puede mejorar la productividad, facilitar el mantenimiento y sentar las bases para una industria más conectada, eficiente y competitiva.
¿Qué es un HMI y cuáles son sus principales características?
Un HMI (Human Machine Interface) o interfaz humano-máquina es el sistema que permite a las personas interactuar de forma sencilla, segura e intuitiva con máquinas, equipos y procesos industriales.
Combina hardware y software para presentar información en tiempo real y facilitar el control de la instalación desde una única interfaz.
Aunque el concepto de interfaz humano-máquina puede aplicarse a cualquier dispositivo que permita la interacción entre un usuario y una máquina, en el ámbito de la automatización industrial un HMI desempeña un papel mucho más estratégico.
Actúa como el punto de encuentro entre el operario y el proceso productivo, proporcionando una visión clara del estado de la instalación y permitiendo supervisar, controlar y optimizar la producción con rapidez.
En la industria, los HMI suelen integrarse con PLC, variadores de frecuencia, sensores, sistemas SCADA y otros equipos de automatización, convirtiéndose en una herramienta esencial para gestionar procesos de fabricación de forma eficiente.
Gracias a esta integración, los operarios pueden visualizar variables de proceso, modificar consignas autorizadas, gestionar recetas de producción, consultar alarmas y acceder a información clave para la toma de decisiones.
Los formatos disponibles son muy diversos y se adaptan a las necesidades de cada instalación.
Es habitual encontrar:
- Pantallas HMI integradas en la maquinaria.
- Paneles táctiles industriales de distintos tamaños.
- Terminales de operador con pulsadores físicos.
- Ordenadores industriales con teclado y ratón.
- Tablets y dispositivos móviles para supervisión remota en determinados entornos.
Más allá del formato, todas estas soluciones persiguen el mismo objetivo: ofrecer una comunicación clara entre las personas y la automatización, reduciendo la complejidad operativa y mejorando la experiencia del usuario.
Entre las principales características que definen un HMI destacan:
- Supervisión del proceso en tiempo real mediante gráficos e indicadores intuitivos.
- Visualización y gestión de alarmas para detectar incidencias con mayor rapidez.
- Control de equipos y modificación de parámetros de forma segura según los permisos de cada usuario.
- Registro de datos históricos para facilitar el análisis, el mantenimiento y la mejora continua.
- Integración con otros sistemas industriales para centralizar la información de la planta.
- Interfaces personalizables adaptadas a cada proceso, máquina o perfil de usuario.
Cuando un HMI está correctamente diseñado e integrado dentro del sistema de automatización, no solo facilita el trabajo diario de los operarios.
También contribuye a incrementar la disponibilidad de la instalación, reducir errores humanos, optimizar los tiempos de respuesta ante incidencias y mantener una calidad de producción constante.
En un entorno industrial cada vez más digitalizado, disponer de una interfaz intuitiva y fiable se ha convertido en un factor clave para mejorar la eficiencia operativa y avanzar hacia una fabricación más inteligente.
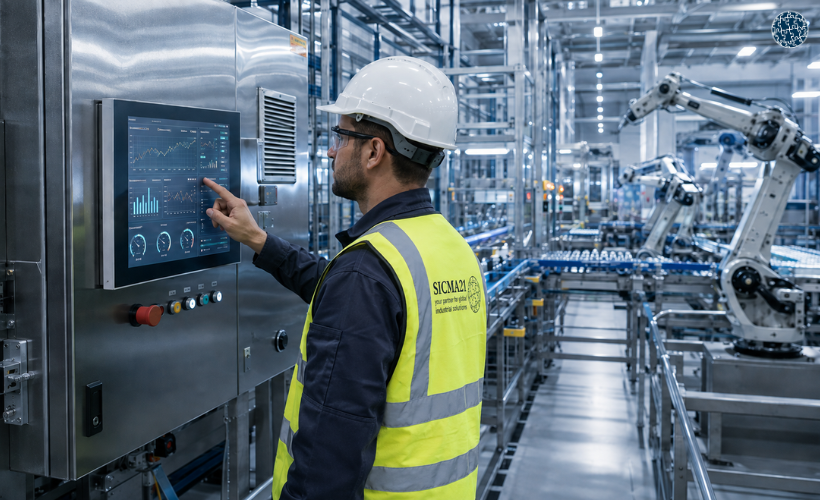
¿Para qué sirve un HMI?
Un HMI sirve para que las personas puedan supervisar, controlar y gestionar los procesos industriales de forma rápida, intuitiva y segura.
Es la interfaz que transforma la información generada por máquinas, sensores, PLC y otros equipos de automatización en datos visuales y comprensibles, facilitando la toma de decisiones en tiempo real.
Gracias a esta capacidad, el operario no necesita interpretar directamente señales eléctricas o variables complejas.
Toda la información relevante se presenta mediante gráficos, indicadores, alarmas, tendencias y cuadros de mando que permiten conocer, de un vistazo, el estado de la instalación.
En un sistema de automatización industrial, el HMI desempeña funciones esenciales como:
- Supervisar el funcionamiento de máquinas y líneas de producción en tiempo real.
- Mostrar variables críticas como temperaturas, presiones, caudales, velocidades o consumos.
- Modificar parámetros de proceso de forma controlada según los permisos de cada usuario.
- Detectar incidencias y generar alarmas para actuar antes de que una avería provoque una parada de producción.
- Registrar datos históricos que facilitan el análisis de incidencias, el mantenimiento y la mejora continua.
- Centralizar la información de distintos equipos en una única interfaz, simplificando la operación diaria.
Uno de los mayores beneficios de un HMI es que convierte grandes volúmenes de información técnica en una representación visual clara y fácil de interpretar.
Esto reduce el riesgo de errores humanos, agiliza las intervenciones y permite reaccionar con mayor rapidez ante cualquier desviación del proceso.
Supervisión y control en tiempo real
La visualización en tiempo real es una de las funciones más valiosas de un HMI.
Los responsables de producción y mantenimiento pueden comprobar en todo momento el estado de la planta, identificar cuellos de botella, analizar el rendimiento de cada equipo y actuar antes de que una incidencia afecte a la productividad.
Cuando el sistema detecta una anomalía —como una temperatura fuera de rango, una pérdida de presión o el fallo de un motor—, el HMI genera una alarma que ayuda al operario a localizar rápidamente el origen del problema.
Esta capacidad reduce los tiempos de diagnóstico y minimiza las paradas no planificadas, un aspecto clave para mejorar la disponibilidad de la instalación.
Acceso remoto y mayor capacidad de gestión
Los HMI actuales también permiten, cuando la arquitectura del sistema lo contempla y se aplican las medidas adecuadas de ciberseguridad industrial, acceder de forma remota a la información de la planta.
Esto facilita la supervisión desde ordenadores industriales, tablets o dispositivos móviles, ofreciendo una mayor flexibilidad para responsables de mantenimiento, ingeniería y producción.
El acceso remoto resulta especialmente útil para consultar el estado de una instalación, analizar incidencias o dar soporte técnico sin necesidad de desplazarse físicamente a la máquina.
Todo ello contribuye a reducir tiempos de respuesta y optimizar la gestión operativa.
Mucho más que una pantalla de control
Un HMI no solo permite visualizar información.
También mejora la comunicación entre las personas y los sistemas automatizados, simplifica la operación diaria y favorece una producción más eficiente, segura y trazable.
Cuando se integra correctamente con PLC, sistemas SCADA, variadores, sensores y redes industriales, el HMI se convierte en una herramienta estratégica para optimizar el rendimiento de toda la planta.
Los operarios pueden modificar consignas, gestionar recetas de producción, consultar históricos, analizar tendencias y supervisar el comportamiento de los equipos desde una única interfaz.
Aplicaciones del HMI en distintos sectores industriales
La versatilidad de los sistemas HMI hace que estén presentes en prácticamente cualquier proceso industrial donde sea necesario controlar maquinaria o supervisar instalaciones.
Por ejemplo, en la industria metalúrgica permiten controlar operaciones como el corte, plegado o mecanizado, ajustando velocidades y parámetros para garantizar la calidad del producto.
En líneas de embotellado supervisan el ritmo de producción, detectan incidencias y ayudan a mantener una fabricación continua con el menor número posible de paradas.
También desempeñan un papel fundamental en plantas de tratamiento de agua, instalaciones energéticas, procesos químicos y farmacéuticos, donde la monitorización continua de variables críticas es imprescindible para garantizar la seguridad y la estabilidad del proceso.
Actualmente, los sistemas HMI forman parte de sectores tan diversos como:
- Automoción.
- Alimentación y bebidas.
- Industria farmacéutica.
- Energía y renovables.
- Petróleo y gas.
- Tratamiento de agua y aguas residuales.
- Fabricación industrial.
- Robótica y automatización avanzada.
- Electrónica.
- Reciclaje y gestión de residuos.
- Industria química.
- Infraestructuras y servicios públicos.
En todos estos entornos, el objetivo es el mismo: ofrecer una visión completa del proceso, facilitar el control de la instalación y mejorar la eficiencia operativa.
Cuando un HMI se diseña pensando en el usuario y se integra correctamente dentro de la estrategia de automatización industrial, se convierte en una herramienta clave para aumentar la productividad, reducir costes operativos y avanzar hacia una industria más conectada, inteligente y competitiva.

¿Cómo funciona un sistema HMI?
El funcionamiento de un HMI se basa en un principio muy sencillo: recopilar la información generada por los equipos de una instalación industrial, mostrarla de forma visual al operario y permitir que este interactúe con el proceso de manera segura y controlada.
Aunque desde el punto de vista tecnológico intervienen distintos dispositivos y protocolos de comunicación, el objetivo es siempre el mismo: facilitar la supervisión y el control de la producción desde una interfaz intuitiva.
Los componentes que hacen posible un HMI
Un sistema HMI está formado por varios elementos que trabajan de manera coordinada para intercambiar información entre las personas y la automatización industrial.
Los principales componentes son:
- Pantalla o panel de operador, donde se representan gráficamente los procesos, estados, alarmas y variables de producción.
- Software de desarrollo HMI, utilizado para diseñar las pantallas, configurar las comunicaciones y adaptar la interfaz a las necesidades de cada instalación.
- Puertos e interfaces de comunicación, que permiten intercambiar datos con PLC, variadores, sensores, sistemas SCADA, redes industriales y otros dispositivos de planta.
- Hardware industrial, preparado para funcionar de forma fiable en entornos con vibraciones, polvo, humedad o temperaturas exigentes.
Una vez desarrollado el proyecto, la aplicación se carga en el panel HMI, que se encarga de ejecutar la interfaz y mantener una comunicación constante con el resto del sistema de automatización.
¿Cómo circula la información?
El intercambio de información dentro de un sistema HMI sigue un flujo continuo que permite supervisar y controlar el proceso prácticamente en tiempo real.
El funcionamiento puede resumirse en estas etapas:
- Los sensores instalados en la máquina capturan variables como temperatura, presión, nivel, velocidad, caudal o posición.
- El PLC recibe estas señales, las procesa y ejecuta la lógica de control programada.
- El HMI consulta continuamente la información del PLC mediante protocolos de comunicación industrial.
- Los datos se representan de forma gráfica para que el operario pueda comprender el estado de la instalación de un solo vistazo.
- Cuando el usuario modifica una consigna o ejecuta una acción autorizada desde la pantalla, el HMI envía la orden al PLC, que actúa sobre los equipos correspondientes.
Este flujo bidireccional convierte al HMI en el punto de interacción entre el operario y la automatización, permitiendo actuar sobre el proceso sin necesidad de acceder directamente a la programación del controlador.
La importancia de una interfaz diseñada para el operario
Una de las funciones más importantes de un HMI moderno es presentar la información de forma que facilite la toma de decisiones.
No se trata únicamente de mostrar datos, sino de organizarlos mediante gráficos, esquemas de proceso, indicadores de estado, tendencias, históricos y alarmas que permitan interpretar rápidamente lo que está ocurriendo en la planta.
Cuando la interfaz está bien diseñada, el operario puede localizar incidencias con mayor rapidez, reducir errores de operación y actuar de forma más eficiente ante cualquier desviación del proceso.
Elementos clave para que un sistema HMI funcione correctamente
El rendimiento de un HMI depende en gran medida de la integración con el resto de los componentes del sistema de automatización.
Entre los elementos más importantes se encuentran:
- La maquinaria y los equipos que intervienen en el proceso productivo.
- Los sensores y actuadores que capturan información y ejecutan las acciones de control.
- El PLC, responsable de procesar la lógica de automatización.
- Las redes de comunicación industrial que garantizan un intercambio de datos rápido y fiable.
- Los sistemas SCADA, cuando la instalación requiere una supervisión global de varias máquinas o líneas de producción.
Solo cuando todos estos elementos trabajan de forma coordinada es posible disponer de una supervisión fiable y de un control preciso de la instalación.
Integración con sistemas SCADA
En muchas plantas industriales, el HMI forma parte de una arquitectura más amplia junto con un sistema SCADA (Supervisory Control and Data Acquisition).
Mientras el HMI se centra en la interacción directa entre el operario y una máquina o proceso, el SCADA proporciona una visión global de toda la instalación, centralizando la información de múltiples equipos y líneas de producción.
Esta combinación permite supervisar instalaciones completas, registrar datos históricos, analizar tendencias, generar informes y gestionar alarmas desde un único entorno, facilitando la toma de decisiones tanto a nivel operativo como estratégico.
Un aliado para una producción más eficiente
Un HMI bien diseñado no solo muestra información: ayuda a mejorar la forma en que las personas interactúan con la tecnología.
Una interfaz clara, intuitiva y adaptada a las necesidades de los usuarios reduce los tiempos de aprendizaje, minimiza errores humanos y agiliza las tareas de operación y mantenimiento.
Además, proporciona información valiosa sobre el comportamiento de la instalación, el rendimiento de los equipos y la evolución del proceso, permitiendo identificar oportunidades de mejora continua.
En definitiva, un sistema HMI correctamente integrado aporta mayor visibilidad, incrementa la disponibilidad de la planta y contribuye a una automatización industrial más eficiente, segura y preparada para los retos de la Industria 4.0.
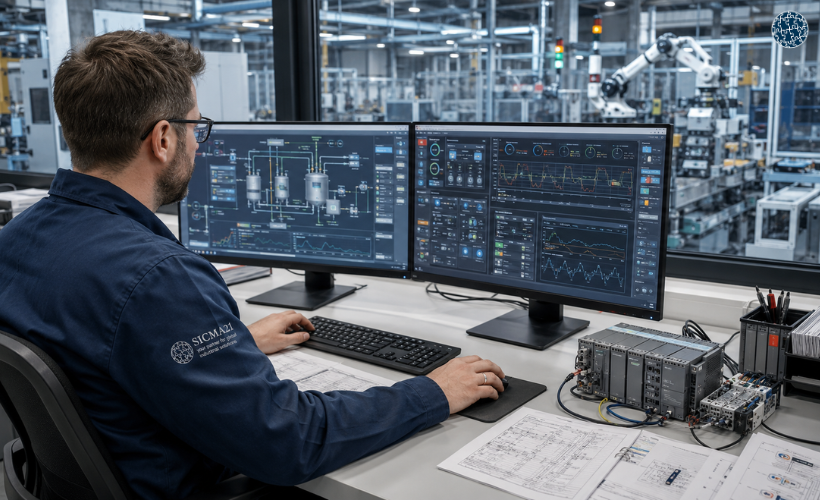
¿Cómo se programa un sistema HMI?
La programación de un HMI va mucho más allá de diseñar una pantalla atractiva.
Su verdadero objetivo es crear una interfaz que facilite la interacción entre las personas y los procesos industriales, permitiendo que la información sea clara, accesible y útil para quienes operan, supervisan o mantienen la instalación.
A diferencia del desarrollo de aplicaciones convencionales, en un proyecto HMI gran parte del trabajo se centra en el diseño de la experiencia del usuario.
La prioridad no es escribir grandes cantidades de código, sino construir pantallas que representen fielmente el proceso productivo y permitan actuar sobre él de forma rápida, intuitiva y segura.
La relación entre el HMI y el PLC
Aunque el HMI es el elemento con el que interactúa el operario, la lógica de control de la instalación suele residir en el PLC (Controlador Lógico Programable).
El PLC es el encargado de procesar las señales procedentes de sensores y actuadores, ejecutar la programación de control y gestionar el funcionamiento de la maquinaria.
El HMI, por su parte, consulta continuamente esa información para mostrarla al usuario y enviar las órdenes autorizadas cuando este interactúa con la pantalla.
En otras palabras:
- El PLC decide cómo debe funcionar el proceso.
- El HMI muestra lo que está ocurriendo y permite que el usuario intervenga cuando sea necesario.
Por este motivo, el desarrollo de ambos sistemas suele realizarse de forma coordinada.
En muchos proyectos de automatización industrial, el mismo equipo de ingeniería diseña tanto la lógica del PLC como las pantallas HMI para garantizar una integración completa y una experiencia de uso coherente.
Principales fases del desarrollo de un HMI
Aunque cada fabricante dispone de sus propias herramientas de programación, el proceso de desarrollo suele seguir una metodología similar.
1. Configurar el entorno de desarrollo
El primer paso consiste en instalar el software específico del fabricante y familiarizarse con sus herramientas de diseño.
Estos entornos permiten crear pantallas mediante elementos gráficos como botones, indicadores, gráficos, depósitos, motores, tuberías o diagramas de proceso, facilitando la representación visual de la instalación.
Además de diseñar la interfaz, en esta fase también se configura la comunicación con el PLC y el resto de dispositivos industriales.
2. Crear la comunicación con el proceso
Una vez configurado el proyecto, es necesario vincular cada elemento gráfico con las variables reales del sistema de automatización.
Por ejemplo, un indicador de nivel deberá mostrar el valor enviado por un sensor, mientras que un botón de arranque actuará sobre una variable gestionada por el PLC.
Esta conexión entre la representación gráfica y el proceso físico es lo que permite que el HMI refleje en tiempo real el estado de la instalación.
3. Diseñar una navegación intuitiva
Uno de los aspectos que más influye en la eficacia de un HMI es la organización de la información.
Una buena interfaz debe permitir que el usuario encuentre rápidamente lo que necesita, sin recorrer múltiples pantallas ni interpretar información innecesaria.
Para conseguirlo, es habitual diseñar:
- Menús de navegación sencillos.
- Pantallas generales de supervisión.
- Vistas detalladas por máquina o proceso.
- Alarmas claramente identificadas.
- Tendencias e históricos de variables.
- Accesos rápidos a funciones frecuentes.
El objetivo es reducir el tiempo necesario para localizar información crítica y facilitar la toma de decisiones durante la operación.
4. Incorporar funciones avanzadas
Una vez implementadas las funciones básicas, el HMI puede incorporar herramientas que aumentan notablemente su valor operativo.
Entre las funcionalidades más habituales se encuentran:
- Gestión avanzada de alarmas y eventos.
- Control de usuarios mediante distintos niveles de permisos.
- Registro histórico de datos y eventos.
- Gestión de recetas de producción.
- Diagnóstico de averías.
- Indicadores de rendimiento (KPI) y eficiencia.
- Tendencias de variables en tiempo real.
- Integración con sistemas SCADA, MES o plataformas IIoT.
Estas capacidades convierten al HMI en una herramienta estratégica para mejorar la productividad, facilitar el mantenimiento y disponer de una mayor trazabilidad de los procesos industriales.
El diseño también influye en la productividad
En un proyecto de automatización industrial, el éxito de un HMI no depende únicamente de su tecnología.
La forma en que se presenta la información tiene un impacto directo sobre la eficiencia operativa.
Una interfaz sobrecargada, con exceso de colores, iconos o información irrelevante, puede dificultar la interpretación de los datos y aumentar el riesgo de errores durante la operación.
Por el contrario, un diseño basado en principios de usabilidad industrial facilita el trabajo diario de los operarios, acelera la identificación de incidencias y reduce el tiempo necesario para intervenir sobre el proceso.
Por eso, el desarrollo de un HMI debe entenderse como una combinación de conocimientos en automatización, programación, diseño de interfaces y comprensión de los procesos industriales.
Cuando estos elementos se integran correctamente, el resultado es una solución que no solo permite controlar la instalación, sino también mejorar su disponibilidad, optimizar la toma de decisiones y aumentar la eficiencia de toda la planta.

Aspectos a tener en cuenta al escoger un HMI
Elegir un HMI adecuado va mucho más allá del tamaño de la pantalla o de su diseño.
Para garantizar un funcionamiento fiable a largo plazo, es imprescindible analizar las condiciones reales de la instalación y las necesidades del proceso productivo.
Una elección acertada mejora la operatividad, reduce incidencias y contribuye a maximizar la vida útil del sistema de automatización.
Cada entorno industrial presenta desafíos diferentes.
Por ello, antes de seleccionar un panel HMI conviene evaluar factores como las condiciones ambientales, el tipo de maquinaria, el nivel de interacción del operario y los requisitos de integración con el resto de la instalación.
1. Condiciones del entorno industrial
El primer aspecto a considerar es el entorno en el que va a trabajar el equipo.
No todas las plantas industriales presentan las mismas exigencias, por lo que el HMI debe estar preparado para soportar las condiciones específicas de cada aplicación.
Algunos factores determinantes son:
- Vibraciones y golpes continuos provocados por maquinaria pesada.
- Presencia de polvo, partículas o ambientes con elevada suciedad.
- Humedad, condensación o necesidad de realizar lavados frecuentes.
- Temperaturas muy elevadas o muy bajas.
- Exposición a sustancias químicas o ambientes corrosivos.
En instalaciones sometidas a condiciones especialmente exigentes es recomendable optar por paneles industriales de alta resistencia, diseñados para garantizar un funcionamiento estable incluso en los entornos más agresivos.
2. Grado de protección
La protección frente al polvo y al agua es otro criterio fundamental.
En sectores como la alimentación, las bebidas, la industria farmacéutica o el tratamiento de aguas, es habitual que los equipos deban soportar limpiezas intensivas o ambientes con elevados niveles de humedad.
En estos casos resulta imprescindible seleccionar un HMI con un grado de protección adecuado (como IP65 o superior cuando la aplicación lo requiera), que garantice la estanqueidad del equipo y reduzca el riesgo de averías derivadas de la entrada de agua o contaminantes.
3. Temperatura de funcionamiento
La temperatura ambiente influye directamente en la fiabilidad y la vida útil de cualquier equipo electrónico.
No es lo mismo instalar un HMI en una sala climatizada que hacerlo junto a un horno industrial, una planta siderúrgica o un proceso de fundición, donde las temperaturas pueden alcanzar valores muy elevados.
Del mismo modo, determinados sectores trabajan en cámaras frigoríficas o instalaciones exteriores expuestas a temperaturas muy bajas.
Seleccionar un equipo diseñado para operar dentro del rango térmico adecuado evitará fallos prematuros y garantizará una mayor disponibilidad de la instalación.
4. Integración con el sistema de automatización
Otro aspecto esencial es la compatibilidad del HMI con el resto de la arquitectura de automatización.
Antes de tomar una decisión conviene comprobar que el equipo pueda comunicarse sin problemas con los PLC, variadores, sistemas SCADA, redes industriales y protocolos utilizados en la planta.
Una buena integración facilita el intercambio de datos, simplifica futuras ampliaciones y evita problemas de compatibilidad durante la puesta en marcha.
5. Usabilidad y experiencia del operador
Un HMI debe facilitar el trabajo de quienes lo utilizan cada día.
Por ello, además de sus características técnicas, es importante valorar aspectos relacionados con la experiencia de uso:
- Tamaño y resolución de la pantalla.
- Facilidad de lectura en diferentes condiciones de iluminación.
- Rapidez de respuesta del panel táctil.
- Organización clara de la información.
- Navegación intuitiva entre pantallas.
- Posibilidad de gestionar distintos niveles de acceso para cada perfil de usuario.
Una interfaz bien diseñada reduce el tiempo de formación de los operarios, disminuye el riesgo de errores y mejora la eficiencia durante la operación y el mantenimiento.
6. Elegir pensando en el futuro
La selección de un HMI no debe responder únicamente a las necesidades actuales de la planta.
También es recomendable valorar su capacidad de crecimiento, la facilidad para incorporar nuevas funcionalidades y su integración con proyectos de digitalización e Industria 4.0.
Escoger un equipo robusto, escalable y preparado para evolucionar con la instalación permitirá proteger la inversión a largo plazo y facilitar futuras mejoras en productividad, conectividad y análisis de datos.
En definitiva, un HMI bien elegido no solo ofrece una mejor experiencia de uso.
También se convierte en un elemento estratégico para aumentar la fiabilidad de los procesos, optimizar el mantenimiento y garantizar que la automatización industrial continúe aportando valor durante muchos años.
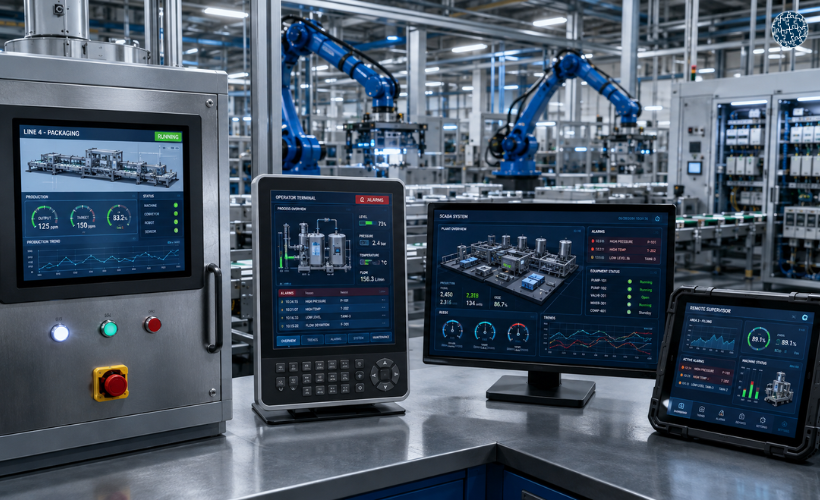
¿Cuáles son los principales tipos de HMI?
No existe un único tipo de HMI. La elección depende del nivel de automatización de la instalación, la complejidad del proceso y las necesidades de supervisión de cada planta.
Desde terminales sencillos para controlar una única máquina hasta interfaces avanzadas conectadas a sistemas SCADA, cada solución está diseñada para responder a un entorno operativo concreto.
Conocer las diferentes opciones disponibles permite seleccionar la interfaz más adecuada para mejorar la productividad, facilitar el mantenimiento y optimizar la operación de los equipos industriales.
HMI de operación básica o sustitución de pulsadores
Este es el tipo de HMI más sencillo y uno de los más utilizados en maquinaria individual.
Su función principal es reemplazar los tradicionales cuadros de mando formados por pulsadores, pilotos luminosos e interruptores físicos, concentrando todas esas funciones en una única pantalla.
Desde este tipo de interfaz, el operario puede realizar tareas habituales como:
- Arrancar y detener máquinas.
- Seleccionar modos de funcionamiento.
- Modificar parámetros básicos.
- Consultar el estado de los equipos.
- Visualizar alarmas sencillas.
Además de reducir el número de componentes físicos, estos paneles facilitan futuras modificaciones del proceso sin necesidad de rehacer el cuadro eléctrico, lo que aporta una mayor flexibilidad y reduce los costes de mantenimiento.
HMI para adquisición y gestión de datos
En instalaciones donde la información del proceso tiene un alto valor operativo, es habitual utilizar HMI orientados a la recopilación y análisis de datos.
Además de supervisar el funcionamiento de la maquinaria, estos equipos almacenan variables de proceso, eventos y alarmas que posteriormente pueden utilizarse para realizar análisis de rendimiento, mantenimiento preventivo o estudios de mejora continua.
Entre otras funciones, permiten:
- Registrar datos históricos.
- Analizar tendencias de producción.
- Supervisar consumos energéticos.
- Controlar indicadores de rendimiento (KPI).
- Facilitar la trazabilidad de los procesos.
Este tipo de HMI resulta especialmente interesante para empresas que buscan avanzar hacia modelos de fabricación basados en datos y optimizar la toma de decisiones.
HMI de supervisión avanzada
Los HMI de supervisión ofrecen un nivel de interacción mucho mayor con el proceso industrial.
Normalmente incorporan interfaces gráficas avanzadas, pantallas táctiles de alta resolución y herramientas que permiten gestionar instalaciones de mayor complejidad desde un único entorno de trabajo.
En este tipo de soluciones es habitual encontrar funcionalidades como:
- Representaciones gráficas completas de la planta.
- Gestión avanzada de alarmas.
- Tendencias e históricos de variables.
- Gestión de usuarios y permisos.
- Diagnóstico de averías.
- Navegación entre diferentes procesos o líneas de producción.
En muchas instalaciones industriales, estos HMI trabajan conjuntamente con sistemas SCADA, proporcionando una visión global del estado de toda la fábrica y facilitando la supervisión centralizada de múltiples equipos.
HMI industriales de última generación
La evolución de la automatización industrial ha dado lugar a interfaces mucho más potentes que las utilizadas hace apenas unos años.
Los HMI actuales no solo permiten controlar máquinas.
También pueden integrarse con plataformas IIoT, sistemas MES, software de gestión energética o soluciones de mantenimiento predictivo, facilitando el intercambio de información entre los distintos niveles de la planta.
Gracias a esta conectividad, es posible acceder a datos en tiempo real, generar informes automáticos, monitorizar indicadores de producción y disponer de una visión mucho más completa del rendimiento de la instalación.
¿Qué tipo de HMI elegir?
No existe una solución universal. La elección dependerá de factores como:
- La complejidad del proceso productivo.
- El número de máquinas que deben supervisarse.
- El volumen de información que se desea visualizar.
- Las necesidades de registro y análisis de datos.
- El grado de integración con PLC, SCADA y otros sistemas de automatización.
- Las previsiones de crecimiento y digitalización de la planta.
Seleccionar el HMI adecuado supone apostar por una solución que no solo responda a las necesidades actuales, sino que también pueda evolucionar junto con la instalación.
Una correcta elección mejora la productividad, facilita el trabajo de los operarios y proporciona la información necesaria para impulsar la mejora continua y la eficiencia operativa.
Ventajas de implementar un sistema HMI en la industria
La implantación de un HMI aporta beneficios que van mucho más allá de sustituir un cuadro de mandos tradicional por una pantalla táctil.
Se trata de una herramienta estratégica que mejora la interacción entre las personas y los procesos, facilita la toma de decisiones y contribuye a que la planta sea más eficiente, segura y rentable.
En un entorno donde la competitividad depende de la disponibilidad de los equipos, la calidad del producto y la optimización de los recursos, disponer de una interfaz intuitiva y bien diseñada marca una diferencia significativa en el rendimiento de la instalación.
Estas son algunas de las principales ventajas que ofrece un sistema HMI dentro de un proyecto de automatización industrial.
Mejora la comunicación entre personas y procesos
Uno de los mayores valores de un HMI es su capacidad para convertir información técnica compleja en datos claros y visuales.
Operarios, responsables de mantenimiento, producción e ingeniería acceden a la misma información en tiempo real, lo que facilita la coordinación entre departamentos y reduce los tiempos de respuesta ante cualquier incidencia.
Al disponer de una visión compartida del estado de la instalación, la comunicación interna se vuelve más ágil y las decisiones se toman con mayor rapidez y criterio.
Incrementa la productividad de la planta
Un HMI permite supervisar continuamente el rendimiento de la producción, identificar desviaciones y actuar de forma inmediata cuando aparece una anomalía.
La posibilidad de controlar procesos desde una única interfaz reduce tiempos de operación, agiliza los cambios de producción y mejora el aprovechamiento de los recursos disponibles.
Como consecuencia, aumentan la eficiencia operativa, la disponibilidad de los equipos y la capacidad productiva de la planta, factores directamente relacionados con la rentabilidad de cualquier instalación industrial.
Reduce errores humanos
La información visual, las alarmas contextualizadas y las secuencias guiadas de operación ayudan a minimizar los errores derivados de intervenciones manuales.
Además, la posibilidad de establecer distintos niveles de acceso evita modificaciones no autorizadas sobre parámetros críticos del proceso, incrementando la seguridad operativa y la estabilidad de la producción.
Una interfaz diseñada siguiendo criterios de usabilidad también reduce el tiempo de aprendizaje de nuevos operarios y facilita la estandarización de los procedimientos.
Contribuye a mejorar la seguridad laboral
La automatización de determinadas operaciones permite que los trabajadores interactúen con la instalación desde un entorno mucho más seguro.
En lugar de acceder físicamente a zonas de riesgo para realizar determinadas maniobras, muchas acciones pueden ejecutarse directamente desde el HMI, reduciendo la exposición a maquinaria en movimiento, altas temperaturas, productos químicos u otros riesgos propios del entorno industrial.
Aunque el HMI no sustituye las medidas de seguridad exigidas por la normativa, sí constituye un importante apoyo para crear entornos de trabajo más seguros.
Facilita el registro y el análisis de datos
Los sistemas HMI actuales permiten almacenar una gran cantidad de información relacionada con el funcionamiento de la planta.
Variables de proceso, alarmas, eventos, históricos de producción o consumos energéticos quedan registrados para su posterior análisis.
Estos datos resultan especialmente útiles para:
- Detectar incidencias recurrentes.
- Analizar las causas de una avería.
- Optimizar parámetros de producción.
- Mejorar el mantenimiento preventivo y predictivo.
- Evaluar indicadores de rendimiento (KPI).
- Impulsar procesos de mejora continua.
Disponer de información fiable y estructurada permite tomar decisiones basadas en datos y no únicamente en la experiencia o la intuición.
Simplifica la interpretación del proceso
Una de las principales funciones del HMI consiste en representar gráficamente el funcionamiento de la instalación.
Diagramas de proceso, indicadores, tendencias, estados de equipos o alarmas ayudan al operario a comprender rápidamente qué está ocurriendo y cuál es la mejor forma de actuar.
Esta capacidad de transformar datos técnicos en información visual mejora la rapidez de respuesta y reduce considerablemente la complejidad operativa.
Reduce costes de instalación y mantenimiento
La incorporación de un HMI también puede contribuir a optimizar los costes asociados al hardware tradicional.
Al centralizar múltiples funciones en una única interfaz, disminuye la necesidad de instalar grandes cantidades de pulsadores, pilotos luminosos, selectores, cableado y otros elementos físicos del cuadro de mando.
Además de simplificar la instalación, esta reducción de componentes facilita las tareas de mantenimiento, mejora la escalabilidad del sistema y reduce el coste total de propiedad (TCO) a lo largo de la vida útil de la instalación.
Favorece la conectividad y la Industria 4.0
Los HMI de última generación desempeñan un papel fundamental en los procesos de digitalización industrial.
Gracias a su integración con redes industriales, plataformas IIoT, sistemas SCADA, MES y soluciones de análisis de datos, permiten acceder a información de producción desde diferentes dispositivos y ubicaciones, siempre que la arquitectura del sistema y las políticas de ciberseguridad lo permitan.
Esta conectividad facilita la supervisión remota, el mantenimiento asistido, el análisis en tiempo real y la toma de decisiones basada en información actualizada, convirtiendo al HMI en un elemento clave dentro de cualquier estrategia de Industria 4.0.
Una inversión que mejora la competitividad
La implantación de un HMI no solo aporta beneficios operativos a corto plazo. También sienta las bases para una producción más eficiente, flexible y preparada para afrontar los retos de la industria actual.
Cuando la interfaz está correctamente diseñada e integrada con el resto del sistema de automatización, la empresa obtiene una mayor visibilidad sobre sus procesos, mejora la disponibilidad de los equipos, optimiza el mantenimiento y facilita la mejora continua.
En definitiva, un HMI es mucho más que una pantalla de control: es una herramienta estratégica que ayuda a las organizaciones industriales a aumentar su productividad, reducir costes operativos y avanzar hacia fábricas más inteligentes, conectadas y competitivas.
Conclusión
Los HMI se han convertido en un elemento imprescindible dentro de cualquier estrategia de automatización industrial.
Más allá de facilitar la interacción entre las personas y las máquinas, proporcionan una visión clara de los procesos, mejoran la toma de decisiones y contribuyen a incrementar la eficiencia, la seguridad y la disponibilidad de las instalaciones.
Sin embargo, para aprovechar todo su potencial no basta con instalar una pantalla.
Es fundamental diseñar una solución adaptada a las necesidades de la planta, correctamente integrada con el resto del sistema de automatización y pensada para facilitar el trabajo diario de operarios, mantenimiento e ingeniería.
En un contexto donde la digitalización y la Industria 4.0 marcan el futuro de la fabricación, contar con un HMI bien implementado supone un paso decisivo hacia procesos más inteligentes, productivos y competitivos.
Apostar por una solución diseñada por especialistas es invertir en una planta preparada para afrontar los desafíos de hoy y las oportunidades de mañana.
Da el siguiente paso hacia una automatización más eficiente
Una pantalla HMI bien diseñada puede marcar la diferencia entre una planta que simplemente funciona y otra que opera con mayor eficiencia, seguridad y capacidad de adaptación.
Si estás planteándote modernizar tus procesos, reducir tiempos de parada o mejorar la supervisión de tu producción, contar con un partner especializado es el primer paso para conseguir resultados sólidos y duraderos.
En SICMA21 desarrollamos proyectos de automatización industrial adaptados a las necesidades de cada empresa.
Nos encargamos de la instalación, programación e integración de sistemas HMI, PLC y SCADA para que tus operarios dispongan de una interfaz intuitiva, fiable y preparada para optimizar el rendimiento de la planta.
Descubre cómo hemos ayudado a otras empresas a optimizar sus procesos.
Explora nuestros casos de éxito en automatización industrial.
Además, a través de nuestra división de formación técnica aula21, ofrecemos formación técnica especializada en HMI y sistemas SCADA para que tu equipo aproveche al máximo estas tecnologías desde el primer día.
Invertir en automatización no consiste únicamente en incorporar nuevos equipos, sino en mejorar la disponibilidad de la producción, facilitar el mantenimiento, reducir errores operativos y preparar tu empresa para los retos de la Industria 4.0.
Tanto si necesitas desarrollar un nuevo proyecto como formar a tu personal, ponemos a tu disposición la experiencia y el conocimiento necesarios para acompañarte en todo el proceso.
Descubre nuestros servicios de automatización industrial y nuestros cursos de formación en HMI y sistemas SCADA y empieza hoy a impulsar el rendimiento de tu planta.
Ponte en contacto de forma directa con nuestros asesores técnicos en el correo electrónico a: asesortecnico@sicma21.com


