

Una avería inesperada puede alterar por completo la planificación de una planta industrial.
Una máquina detenida, un repuesto que no está disponible o una reparación que se alarga más de lo previsto pueden afectar directamente a la producción y aumentar los costes operativos.
Por eso, saber cuándo recurrir al mantenimiento correctivo y cómo gestionar las intervenciones marca una diferencia importante en la disponibilidad y fiabilidad de los equipos.
En determinados activos de baja criticidad, puede ser una opción razonable.
Por ejemplo, cuando su fallo no compromete la seguridad, apenas afecta a la producción y el coste de repararlo es inferior al de realizar intervenciones preventivas periódicas.
Sin embargo, aplicar este mismo criterio a una máquina esencial para el proceso puede tener consecuencias muy diferentes.
Una avería en un equipo crítico puede detener una línea de producción, alterar la planificación, generar pérdidas de producto y obligar a movilizar recursos de mantenimiento con urgencia.
Si además el repuesto no está disponible, el tiempo de parada puede aumentar considerablemente.
Por eso, el mantenimiento correctivo debe gestionarse teniendo en cuenta la criticidad de los activos, su historial de fallos y el impacto económico de las paradas.
Una estrategia basada exclusivamente en reparar cuando algo falla puede aumentar los costes operativos, reducir la disponibilidad de los equipos y dificultar la planificación del mantenimiento industrial.
En este artículo analizamos qué es el mantenimiento correctivo, qué tipos existen, sus ventajas y limitaciones, y cómo organizar las intervenciones para reducir los tiempos de reparación.
También veremos cuándo conviene utilizarlo y cómo combinarlo con el mantenimiento preventivo y predictivo para mejorar la fiabilidad de las instalaciones.
¿Qué es el mantenimiento correctivo y para qué sirve?
El mantenimiento correctivo es el conjunto de intervenciones destinadas a reparar averías o corregir fallos en máquinas, equipos e instalaciones industriales, con el objetivo de recuperar su funcionamiento y restablecer las condiciones de operación requeridas.
Su aplicación puede variar según el tipo de industria, la criticidad de los activos y las necesidades de producción.
No es lo mismo reparar un motor auxiliar que sustituir un rodamiento en una máquina cuya parada afecta a toda una línea de fabricación.
Aunque suele asociarse a reparaciones de emergencia, el mantenimiento correctivo no siempre implica actuar después de una avería total.
También puede realizarse cuando se detecta una anomalía que afecta al funcionamiento de un equipo, pero que todavía permite mantenerlo en servicio.
Por ejemplo, durante una inspección preventiva, un técnico puede identificar holguras excesivas, fugas de lubricante o un desgaste anormal en determinados componentes.
Si estas anomalías requieren una reparación, se genera una intervención correctiva que puede planificarse antes de que el equipo deje de funcionar.
Lo mismo ocurre cuando un operario comunica vibraciones inusuales, pérdida de rendimiento o problemas de funcionamiento. Estas señales permiten al equipo de mantenimiento evaluar el estado del activo, determinar la gravedad del fallo y decidir cuándo intervenir.
También pueden detectarse defectos mediante técnicas de mantenimiento basado en condición, como el análisis de vibraciones, la termografía o la monitorización de parámetros eléctricos. En estos casos, la información recogida ayuda a identificar problemas y programar las reparaciones antes de que provoquen consecuencias mayores.
¿Cuándo es necesario realizar un mantenimiento correctivo?
En una planta industrial, existen cuatro situaciones habituales que pueden dar lugar a una intervención correctiva:
- Durante las inspecciones y tareas de mantenimiento preventivo: Cuando se detectan componentes deteriorados, fugas, conexiones defectuosas u otras anomalías que requieren una reparación.
- Cuando los operarios identifican problemas de funcionamiento: Por ejemplo, ruidos anormales, vibraciones, pérdida de precisión, sobrecalentamiento o una reducción del rendimiento de la máquina.
- Tras detectar desviaciones mediante sistemas de monitorización: Las alarmas de temperatura, presión, consumo eléctrico o vibraciones pueden revelar fallos que necesitan una intervención correctiva, aunque el equipo continúe funcionando.
- Después de una avería o parada inesperada: Cuando una máquina deja de funcionar o pierde una función necesaria para el proceso, el equipo de mantenimiento debe diagnosticar el problema, localizar su causa y realizar la reparación correspondiente.
En cualquiera de estas situaciones, el objetivo no debería limitarse a conseguir que la máquina vuelva a funcionar.
También conviene comprobar que la reparación ha eliminado el fallo, verificar las condiciones de funcionamiento y registrar la intervención en el GMAO.
Si una bomba vuelve a presentar fugas después de sustituir varias veces el sello mecánico, por ejemplo, será necesario investigar si existen problemas de alineación, vibraciones o condiciones de trabajo inadecuadas.
De lo contrario, la avería puede repetirse.
Una gestión adecuada del mantenimiento correctivo ayuda a reducir el tiempo medio de reparación (MTTR), recuperar la disponibilidad de los equipos y evitar que los mismos fallos se conviertan en incidencias recurrentes.
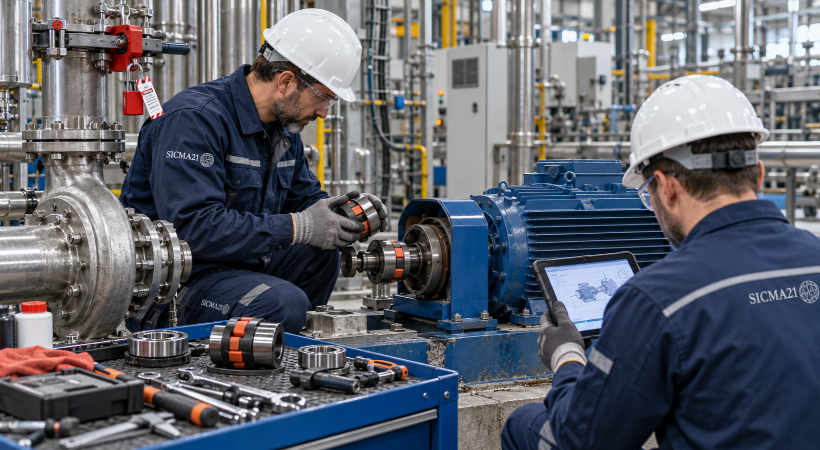
Cómo se realiza el mantenimiento correctivo
Cuando una máquina presenta una avería, el tiempo de respuesta del equipo de mantenimiento puede marcar la diferencia entre una incidencia puntual y una parada de producción prolongada.
Sin embargo, actuar deprisa no siempre significa reparar antes.
Un diagnóstico incorrecto, la falta de repuestos o una intervención mal planificada pueden alargar la reparación y provocar que el fallo vuelva a aparecer.
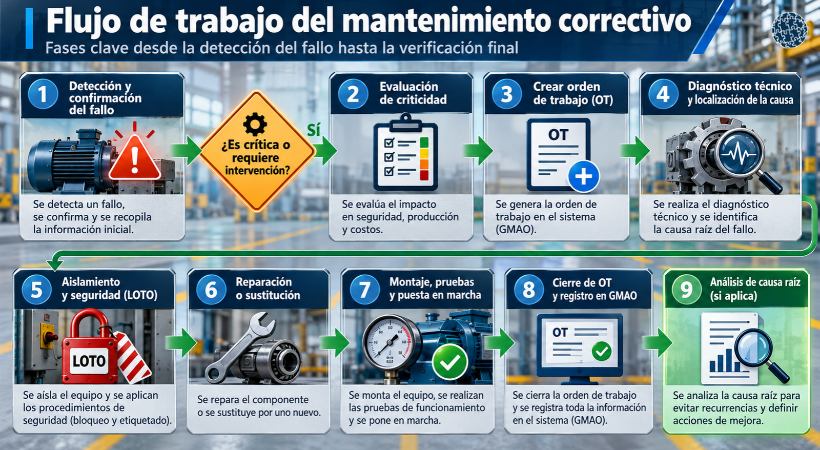
Por eso, un procedimiento de mantenimiento correctivo bien organizado debe contemplar todo el proceso: desde la detección del fallo hasta la comprobación del equipo y el cierre de la orden de trabajo.
Aunque cada avería requiere una intervención diferente, existen una serie de fases que ayudan a mejorar la coordinación entre mantenimiento y producción, reducir los tiempos de reparación y garantizar que los equipos vuelvan a funcionar en condiciones seguras.
1. Detección, comunicación y confirmación de la avería
El proceso comienza cuando un operario, un técnico de mantenimiento o un sistema de supervisión detecta una anomalía en el funcionamiento de un equipo.
Puede tratarse de una parada repentina, una pérdida de presión, un motor que se sobrecalienta o una alarma del PLC.
En ocasiones, el problema resulta evidente. En otras, es necesario realizar comprobaciones para confirmar que existe un fallo y determinar qué función del equipo está afectada.
La comunicación entre producción y mantenimiento es especialmente importante en esta fase.
Una incidencia mal descrita puede retrasar el diagnóstico y provocar intervenciones innecesarias.
Conviene registrar qué ha sucedido, cuándo se ha detectado, qué síntomas presenta la máquina y en qué condiciones estaba trabajando.
Esta información facilita la evaluación inicial y permite distinguir una anomalía puntual de un problema que requiere una reparación.
2. Evaluación de la criticidad y apertura de la orden de trabajo
Una vez confirmado el fallo, el responsable de mantenimiento debe valorar su gravedad y establecer la prioridad de intervención.
No todas las averías requieren una reparación inmediata.
Un fallo en un equipo auxiliar puede permitir una intervención programada, mientras que una avería que compromete la seguridad o detiene una línea de producción exige una respuesta urgente.
Para decidir cómo actuar, conviene considerar la criticidad del activo, el impacto sobre la producción, los riesgos de seguridad y las consecuencias de mantener el equipo funcionando.
Con esta información se genera la orden de trabajo (OT), normalmente mediante un software de gestión del mantenimiento asistido por ordenador (GMAO).
En ella se identifican el equipo afectado, la incidencia, su prioridad y los recursos necesarios.
Esta fase también permite coordinar la intervención con producción, comprobar la disponibilidad de repuestos y asignar a los técnicos adecuados.
3. Diagnóstico técnico y localización de la causa del fallo
Antes de sustituir componentes, es necesario identificar qué está provocando el problema.
El diagnóstico debe apoyarse en los síntomas observados, el historial de averías y las comprobaciones técnicas que correspondan.
Dependiendo del equipo, pueden utilizarse mediciones eléctricas, análisis de vibraciones, termografía, comprobaciones de presión o la revisión de alarmas registradas en el PLC o SCADA.
Por ejemplo, si un motor eléctrico dispara repetidamente su protección, sustituirla sin investigar el motivo puede dejar la avería sin resolver.
El origen podría estar en una sobrecarga mecánica, un defecto de aislamiento, un problema de alimentación o un ajuste incorrecto de la protección.
El objetivo del diagnóstico es localizar el componente o sistema defectuoso y determinar, en la medida de lo posible, qué ha provocado el fallo.
Cuando la causa no puede confirmarse durante la intervención, conviene dejar constancia para su posterior análisis.
4. Preparación de la intervención y aplicación de medidas de seguridad
Con el fallo identificado, se prepara el trabajo de reparación.
Esto implica organizar las herramientas, los repuestos, la documentación técnica y los medios necesarios para acceder al equipo.
Antes de intervenir, deben evaluarse los riesgos y aplicarse los procedimientos de seguridad correspondientes.
Cuando exista riesgo por energías peligrosas, será necesario realizar el aislamiento, bloqueo y etiquetado de las fuentes de energía mediante el procedimiento LOTO (Lockout/Tagout), además de controlar las energías residuales y verificar que el aislamiento es efectivo.
Estas medidas deben contemplar las distintas fuentes de energía presentes: eléctrica, neumática, hidráulica, mecánica o térmica, entre otras.
También es necesario coordinar la disponibilidad del equipo con producción y establecer las condiciones para realizar la intervención sin exponer al personal a riesgos innecesarios.
5. Reparación o sustitución de los componentes defectuosos
Una vez asegurado el equipo, los técnicos realizan las operaciones necesarias para corregir el fallo y recuperar su funcionamiento.
Las actuaciones pueden variar considerablemente según el tipo de avería.
Algunas intervenciones habituales de mantenimiento correctivo industrial son:
- Sustitución de rodamientos, correas, acoplamientos o elementos de transmisión deteriorados.
- Reparación de motores eléctricos, variadores de frecuencia, sensores y componentes electrónicos.
- Corrección de fugas en circuitos hidráulicos y neumáticos.
- Reparación o sustitución de bombas, válvulas y sellos mecánicos.
- Recuperación mediante mecanizado de ejes, casquillos y otros componentes mecánicos.
- Reparación de conexiones eléctricas, cableado y elementos de control.
La decisión entre reparar o sustituir debe considerar el estado del componente, la disponibilidad de repuestos, el tiempo necesario para recuperar el equipo y el coste de cada alternativa.
En determinados casos, reparar una pieza mediante mecanizado o recuperar un componente electrónico puede resultar más conveniente que sustituir un conjunto completo, especialmente cuando se trata de maquinaria antigua o repuestos descatalogados.
6. Montaje, ajustes y comprobaciones de funcionamiento
Finalizada la reparación, se montan los componentes y se realizan los ajustes necesarios siguiendo las especificaciones técnicas del fabricante y las condiciones de trabajo del equipo.
Antes de la puesta en marcha, es necesario comprobar que todos los elementos están correctamente instalados, que las protecciones se encuentran en su posición y que se cumplen las condiciones de seguridad para retirar los bloqueos y restablecer las energías.
Posteriormente, se realizan las pruebas funcionales correspondientes.
Según el tipo de máquina, pueden incluir verificaciones de temperatura, vibraciones, consumo eléctrico, presión, caudal, alineación o precisión de funcionamiento.
Una reparación no debería considerarse terminada únicamente porque la máquina vuelve a arrancar. Es necesario confirmar que recupera su función y trabaja dentro de los parámetros establecidos.
Siempre que sea posible, conviene realizar una prueba en condiciones reales de producción, coordinada con los operarios, para comprobar que el fallo ha desaparecido y el equipo mantiene un funcionamiento estable.
7. Cierre de la orden de trabajo y registro de la intervención
Una vez verificado el funcionamiento, se documenta la reparación y se procede al cierre de la orden de trabajo.
El registro debe recoger el fallo detectado, las operaciones realizadas, los componentes sustituidos, las horas de trabajo, los repuestos utilizados y los resultados de las comprobaciones.
Esta información permite disponer de un historial técnico de cada activo y facilita futuras intervenciones.
También ayuda a calcular indicadores de mantenimiento, como el tiempo medio de reparación (MTTR), y analizar los costes asociados a las averías.
Cuando las órdenes de trabajo se gestionan correctamente mediante un GMAO, es más sencillo identificar equipos con incidencias recurrentes, revisar los recursos empleados y detectar problemas que requieren una actuación más profunda.
8. Análisis de la avería para evitar fallos recurrentes
En averías críticas, repetitivas o de elevado coste, el trabajo no debería terminar con la reparación.
Conviene analizar qué ha provocado el fallo y determinar si es necesario introducir cambios en el mantenimiento, las condiciones de operación o el diseño del equipo.
Imaginemos una bomba industrial que presenta averías frecuentes en sus rodamientos.
Sustituirlos permite recuperar temporalmente su funcionamiento, pero si existe una desalineación entre la bomba y el motor, el problema puede repetirse.
En estos casos, un análisis de causa raíz (RCA) permite investigar el origen de la avería y establecer medidas para reducir la probabilidad de que vuelva a producirse.
Las acciones resultantes pueden incluir modificaciones en el plan de mantenimiento preventivo, nuevas inspecciones basadas en condición, mejoras en la lubricación o cambios en determinados componentes.
No todas las averías necesitan un análisis exhaustivo.
Lo razonable es reservarlo para aquellos fallos cuya frecuencia, criticidad o impacto operativo justifican dedicar recursos adicionales.
Una buena gestión del mantenimiento correctivo permite recuperar el funcionamiento de los equipos y aprovechar la información de cada intervención para mejorar su fiabilidad.
Cuando mantenimiento y producción comparten criterios de prioridad, procedimientos y datos históricos, resulta más sencillo reducir las paradas imprevistas y tomar mejores decisiones sobre los activos industriales.
Ejemplos de mantenimiento correctivo
El mantenimiento correctivo se aplica a todo tipo de maquinaria, equipos e instalaciones industriales, desde componentes mecánicos y eléctricos hasta sistemas de automatización y equipos auxiliares de producción.
No todas las intervenciones tienen la misma urgencia.
Algunas averías requieren detener inmediatamente una máquina, mientras que otras pueden programarse aprovechando una parada de producción, siempre que el estado del equipo permita seguir trabajando con seguridad.
Estos ejemplos de mantenimiento correctivo muestran situaciones habituales en una planta industrial, cómo se detectan los fallos y qué actuaciones permiten recuperar el funcionamiento de los equipos.
1. Mantenimiento correctivo en una línea de producción
Durante una inspección preventiva, un técnico detecta un desgaste excesivo en el acoplamiento que conecta un motor eléctrico con una cinta transportadora.
Aunque la línea sigue funcionando, aparecen vibraciones anormales que podrían acabar dañando los rodamientos o provocando una parada.
Tras evaluar el estado del componente y los riesgos asociados, el responsable de mantenimiento decide generar una orden de trabajo de mantenimiento correctivo programado para sustituir el acoplamiento durante la siguiente parada de producción.
La intervención incluye el desmontaje del componente deteriorado, la instalación del nuevo acoplamiento, la comprobación de la alineación y las pruebas de funcionamiento.
¿Qué se consigue? Corregir un defecto detectado antes de que provoque una avería mayor, reducir el riesgo de parada imprevista y coordinar la reparación con las necesidades de producción.
2. Mantenimiento correctivo en sistemas de climatización industrial (HVAC)
Los sistemas de calefacción, ventilación y aire acondicionado (HVAC) intervienen en el control de las condiciones ambientales de muchas instalaciones industriales.
Su funcionamiento puede afectar al confort del personal y, en determinados procesos, a la temperatura y humedad necesarias para fabricar o almacenar productos.
Imaginemos que una unidad de climatización comienza a perder capacidad de refrigeración.
Durante la revisión, el técnico comprueba que los filtros presentan una obstrucción importante y que el caudal de aire es inferior al previsto.
Una vez confirmado el problema, se realiza la limpieza o sustitución de los filtros, se inspecciona el estado de los ventiladores y se comprueba que el sistema recupera los parámetros de funcionamiento.
En este caso, la intervención correctiva permite recuperar el caudal de aire y evitar que el equipo trabaje en condiciones inadecuadas.
Si la obstrucción se repite con frecuencia, conviene revisar la periodicidad de sustitución de filtros dentro del plan de mantenimiento preventivo o incorporar controles de pérdida de carga para detectar cuándo necesitan atención.
3. Mantenimiento correctivo en instalaciones eléctricas industriales
Durante una inspección de una instalación de iluminación industrial, un técnico observa que varios conductores presentan daños en su aislamiento debido al rozamiento con una estructura metálica.
Aunque el circuito continúa funcionando, el deterioro puede provocar un cortocircuito, un fallo de aislamiento o un riesgo eléctrico para los trabajadores.
Tras evaluar la incidencia, se asegura la instalación y se realiza la intervención conforme a los procedimientos de seguridad eléctrica aplicables.
La reparación puede incluir la sustitución de los conductores afectados, la instalación de protecciones mecánicas adicionales y la corrección del recorrido del cableado para evitar nuevos daños.
Antes de restablecer el suministro, se efectúan las comprobaciones eléctricas correspondientes.
Este ejemplo muestra por qué una anomalía aparentemente menor puede requerir una actuación correctiva prioritaria.
Aunque el equipo no haya dejado de funcionar, mantener la instalación en esas condiciones puede comprometer la seguridad.
4. Mantenimiento correctivo en sistemas de automatización industrial
Los sistemas de automatización industrial también necesitan intervenciones correctivas.
Un fallo en un sensor, una tarjeta de entradas y salidas, un variador de frecuencia o un módulo de comunicación puede alterar el funcionamiento de una máquina o detener completamente una línea.
Por ejemplo, imaginemos una instalación de envasado en la que una cinta transportadora comienza a detenerse de forma intermitente.
El operario comunica la incidencia y el técnico de mantenimiento consulta las alarmas del PLC desde el HMI.
Durante el diagnóstico comprueba que uno de los sensores fotoeléctricos presenta fallos de detección debido a un deterioro en su conexión eléctrica.
La intervención consiste en asegurar el equipo, revisar el cableado, reparar la conexión defectuosa y comprobar que la señal llega correctamente a la entrada del PLC.
Tras realizar las pruebas necesarias, la línea recupera su funcionamiento normal.
En este tipo de averías, un diagnóstico correcto evita sustituir componentes que funcionan bien y reduce el tiempo necesario para localizar el fallo.
Además, registrar las alarmas y las intervenciones en el GMAO permite identificar incidencias repetitivas relacionadas con determinados sensores, conexiones o condiciones ambientales.
5. Mantenimiento correctivo en bombas industriales
Las bombas industriales son otro ejemplo habitual, especialmente en instalaciones donde el suministro de agua, fluidos de proceso o productos químicos debe mantenerse dentro de unas condiciones determinadas.
Supongamos que una bomba centrífuga comienza a presentar vibraciones superiores a las habituales.
El sistema de monitorización detecta la desviación y genera una alerta para el equipo de mantenimiento.
Tras revisar las condiciones de funcionamiento y realizar las mediciones correspondientes, los técnicos identifican una desalineación entre el motor y la bomba.
Aunque el equipo continúa funcionando, mantener estas condiciones puede acelerar el desgaste de los rodamientos, los acoplamientos y el sello mecánico.
El responsable de mantenimiento evalúa la gravedad de la anomalía y determina si es necesario detener el equipo inmediatamente o si puede programarse una intervención dentro de un plazo seguro.
La reparación puede incluir la revisión del acoplamiento, la corrección de la alineación mediante equipos de medición adecuados y la inspección de los componentes que hayan podido resultar afectados.
Una vez finalizados los trabajos, se comprueban nuevamente los niveles de vibración y las condiciones de funcionamiento.
Este ejemplo de mantenimiento correctivo basado en condición muestra cómo la monitorización permite detectar defectos antes de que provoquen una parada inesperada.
La intervención se realiza sobre un problema ya identificado, pero sin esperar necesariamente a que la bomba deje de funcionar.
Si la desalineación vuelve a aparecer, será necesario investigar posibles problemas en la bancada, las fijaciones, las dilataciones térmicas o las condiciones de operación.
6. Mantenimiento correctivo urgente en un motor eléctrico industrial
Durante el funcionamiento de una línea de producción, un motor eléctrico se detiene y provoca el disparo de su protección.
El equipo de mantenimiento recibe el aviso y comienza el diagnóstico.
Tras comprobar las condiciones de seguridad, revisa el estado de las protecciones, la alimentación eléctrica y las condiciones mecánicas de la máquina accionada.
Las comprobaciones permiten detectar un rodamiento gripado que impide el giro correcto del eje.
Como la avería mantiene detenida una línea crítica, se organiza una intervención de mantenimiento correctivo urgente.
Los técnicos desmontan el motor, inspeccionan los componentes afectados y sustituyen el rodamiento dañado.
También comprueban el estado del eje, los alojamientos y el sistema de lubricación antes de realizar el montaje.
Después de las pruebas eléctricas y mecánicas correspondientes, se restablece el funcionamiento del equipo.
En este caso, el tiempo de reparación depende tanto de la capacidad de diagnóstico como de la disponibilidad del repuesto, las herramientas y el personal necesario.
Por eso, en equipos de elevada criticidad, disponer de un historial de averías y definir una política adecuada de repuestos puede reducir considerablemente el tiempo de indisponibilidad.
¿Qué tienen en común estos ejemplos de mantenimiento correctivo?
Aunque afectan a equipos diferentes, todos estos casos comparten una misma necesidad: identificar el fallo, valorar sus consecuencias y realizar una intervención que permita recuperar las condiciones de funcionamiento requeridas.
La principal diferencia está en la urgencia de la reparación y en el margen disponible para organizar los trabajos.
Cuando el defecto se detecta durante una inspección o mediante técnicas de mantenimiento basado en condición, puede existir tiempo para preparar los repuestos y coordinar la intervención con producción.
En cambio, una avería que detiene un equipo crítico obliga a actuar con mayor rapidez, sin prescindir de las medidas de seguridad ni de las comprobaciones técnicas.
La experiencia acumulada en estas reparaciones también aporta información útil para revisar los planes de mantenimiento preventivo, identificar fallos recurrentes y decidir en qué activos conviene aplicar técnicas de mantenimiento predictivo.
Tipos de mantenimiento correctivo: programado y no programado
El mantenimiento correctivo puede clasificarse en dos tipos principales: programado y no programado, según la urgencia de la avería y la posibilidad de planificar la intervención.
La diferencia entre ambos está en el margen de tiempo disponible para organizar los trabajos.
En algunos casos, el equipo puede continuar funcionando de forma segura hasta una parada prevista.
En otros, el fallo obliga a intervenir inmediatamente para evitar daños mayores, riesgos para las personas o pérdidas de producción.
Elegir cómo actuar depende de la criticidad del activo, la gravedad del problema, las condiciones de funcionamiento y las consecuencias de aplazar la reparación.
1. Mantenimiento correctivo programado
El mantenimiento correctivo programado consiste en reparar un fallo conocido cuya intervención puede aplazarse de forma controlada, sin comprometer la seguridad ni provocar consecuencias inaceptables para el proceso productivo.
Suele aplicarse cuando una inspección preventiva, una revisión técnica o un sistema de monitorización detecta un defecto que requiere reparación, pero que no obliga a detener inmediatamente la máquina.
En estas situaciones, el responsable de mantenimiento evalúa el estado del activo y establece cuándo debe realizarse la intervención.
Siempre que las condiciones lo permitan, la reparación puede coincidir con una parada de producción o una intervención de mantenimiento ya prevista.
Por ejemplo, durante una inspección de una cinta transportadora, un técnico detecta holgura y desgaste en uno de sus rodamientos.
Después de evaluar la gravedad del defecto, las condiciones de carga y el estado del conjunto, se determina que es posible mantener temporalmente el equipo en servicio bajo vigilancia.
Se genera entonces una orden de trabajo para sustituir el rodamiento durante la próxima parada programada.
Mientras tanto, se prepara el repuesto, se organizan los recursos y se establece un seguimiento de las vibraciones y la temperatura para detectar cualquier empeoramiento.
Este procedimiento permite realizar la reparación de forma organizada, sin esperar a que el rodamiento termine fallando.
Ventajas del mantenimiento correctivo programado
- Menor impacto en la producción: permite coordinar las reparaciones con las paradas previstas y reducir las interrupciones imprevistas.
- Mayor disponibilidad de recursos: facilita preparar herramientas, repuestos, documentación técnica y personal especializado.
- Mejor control de los costes: reduce la necesidad de intervenciones urgentes, compras de emergencia y trabajos fuera de la planificación habitual.
- Mayor coordinación entre departamentos: mantenimiento y producción pueden acordar el momento más adecuado para intervenir.
- Mejor seguimiento de las averías: permite registrar el defecto en el GMAO, establecer prioridades y controlar los trabajos pendientes.
No obstante, programar una reparación implica aceptar temporalmente la presencia de un fallo.
Por eso, la decisión de aplazar una intervención debe apoyarse en una evaluación técnica del riesgo, no únicamente en la conveniencia de mantener la máquina produciendo.
Si las condiciones empeoran o aparecen nuevos síntomas, puede ser necesario adelantar la reparación.
2. Mantenimiento correctivo no programado
El mantenimiento correctivo no programado comprende las intervenciones que deben realizarse fuera de la planificación prevista, normalmente porque aparece una avería inesperada o se detecta un defecto que no puede esperar hasta la siguiente parada.
Es habitual en situaciones donde una máquina deja de funcionar, pierde una función necesaria para el proceso o presenta un problema que compromete la seguridad, la calidad del producto o la continuidad de la producción.
A diferencia del mantenimiento programado, el equipo técnico dispone de menos tiempo para preparar los trabajos.
Esto puede complicar la disponibilidad de repuestos, la asignación de personal y la coordinación con producción.
Imaginemos que una bomba centrífuga comienza a presentar una fuga importante por el sello mecánico durante su funcionamiento.
El personal de producción avisa a mantenimiento y, tras evaluar la situación, se determina que no es seguro continuar operando.
La bomba se detiene, se aplican los procedimientos de aislamiento y seguridad y se inicia la intervención correctiva.
Los técnicos inspeccionan el conjunto, comprueban las condiciones que han provocado la fuga y realizan la reparación o sustitución de los componentes afectados.
Una vez completados el montaje y las pruebas de funcionamiento, se restablece el servicio.
Aunque esta avería no estaba prevista, disponer de procedimientos de intervención, documentación técnica y repuestos críticos permite responder con mayor rapidez.
Características del mantenimiento correctivo no programado
- Intervención fuera de la planificación: la avería altera los trabajos previstos y puede obligar a reorganizar las prioridades del equipo de mantenimiento.
- Mayor presión sobre los tiempos de reparación: cuando el equipo afecta directamente a la producción, reducir el tiempo de parada adquiere especial importancia.
- Necesidad de diagnóstico rápido y preciso: identificar correctamente el origen del fallo evita sustituir componentes innecesarios o realizar reparaciones que no resuelven el problema.
- Mayor riesgo de costes adicionales: pueden aparecer horas extraordinarias, compras urgentes, contratación de servicios externos o pérdidas de producción.
- Importancia de los procedimientos de seguridad: la urgencia de recuperar la máquina nunca debe justificar intervenir sin las medidas de protección correspondientes.
Conviene distinguir, además, entre mantenimiento correctivo no programado y mantenimiento correctivo de emergencia.
Una reparación no prevista puede requerir una intervención prioritaria sin representar necesariamente una emergencia.
Esta última se reserva para situaciones que exigen una respuesta inmediata por sus consecuencias sobre la seguridad, las instalaciones o la continuidad del proceso.
| Criterio | Correctivo programado | Correctivo no programado |
|---|---|---|
| Origen | Fallo conocido cuya reparación puede aplazarse. | Avería imprevista o defecto que requiere actuar fuera del plan. |
| Planificación | Se organiza con antelación. | Requiere reorganizar los trabajos previstos. |
| Urgencia | Controlada, según la criticidad y evolución del fallo. | Variable; puede llegar a ser inmediata. |
| Impacto en producción | Puede reducirse aprovechando paradas previstas. | Puede provocar interrupciones inesperadas. |
| Repuestos | Es posible prepararlos antes de intervenir. | Depende del stock y de la disponibilidad inmediata. |
| Costes | Generalmente más previsibles. | Mayor exposición a costes imprevistos. |
| Ejemplo industrial | Sustitución de un rodamiento deteriorado durante una parada prevista. | Reparación urgente de una bomba que ha dejado de funcionar. |
Ambos tipos de mantenimiento persiguen recuperar el funcionamiento de los equipos, pero presentan diferencias importantes en su ejecución y en el impacto que pueden tener sobre la actividad industrial.
La gestión de repuestos: un factor decisivo en ambos tipos de mantenimiento
Independientemente de cómo se organice la intervención, la disponibilidad de repuestos influye directamente en el tiempo necesario para recuperar un equipo averiado.
Una reparación que técnicamente requiere dos horas puede mantener una línea detenida durante varios días si el componente necesario no está disponible y debe solicitarse al fabricante.
Por eso, una buena gestión del mantenimiento correctivo debe incluir una política de repuestos basada en la criticidad de los activos, la frecuencia de averías, los plazos de suministro y las posibilidades de reparación de los componentes.
Esto no significa almacenar grandes cantidades de material.
Conviene identificar qué repuestos justifican mantener existencias, cuáles pueden solicitarse cuando se necesitan y qué componentes pueden recuperarse mediante reparación electrónica, mecanizado o reacondicionamiento.
También es útil disponer de información actualizada sobre referencias equivalentes, fabricantes alternativos y documentación técnica de equipos antiguos.
Cuando estas decisiones se integran en el GMAO, el equipo de mantenimiento puede consultar el historial de consumo, conocer la disponibilidad de materiales y preparar las órdenes de trabajo con mayor precisión.
El objetivo es sencillo: reducir el tiempo de espera por materiales y evitar que la falta de un repuesto convierta una avería reparable en una parada prolongada.
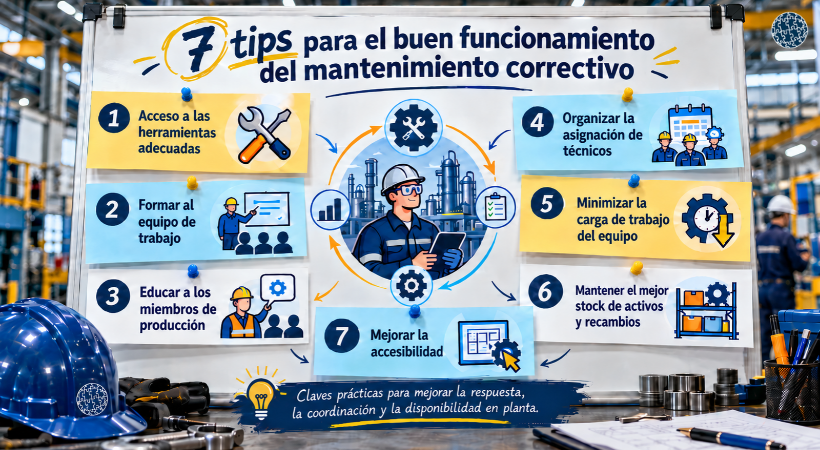
7 consejos para mejorar la gestión del mantenimiento correctivo
Una avería puede resolverse en pocas horas o convertirse en una parada prolongada por motivos que van más allá del fallo técnico: falta de herramientas, repuestos que no están disponibles, dificultades para acceder a los componentes o una mala coordinación entre mantenimiento y producción.
Mejorar la gestión del mantenimiento correctivo exige preparar los recursos, organizar las intervenciones y facilitar el trabajo de los técnicos.
Estas siete recomendaciones ayudan a reducir los tiempos de reparación, controlar los costes y recuperar antes la disponibilidad de los equipos industriales.
1. Garantizar el acceso a las herramientas adecuadas
Disponer de las herramientas apropiadas es una de las condiciones básicas para realizar una reparación con rapidez y seguridad.
Sin embargo, en muchas plantas industriales los técnicos pierden tiempo buscando equipos de medida, herramientas especiales o documentación necesaria para intervenir.
No todas las averías pueden resolverse con herramientas convencionales.
La reparación de un motor, una bomba o un sistema automatizado puede requerir instrumentos específicos, como analizadores de redes eléctricas, multímetros, equipos de alineación láser, extractores de rodamientos o herramientas de diagnóstico para PLC y variadores.
Por eso, conviene identificar qué herramientas necesitan los técnicos según los activos que mantienen y garantizar su disponibilidad cuando se produce una avería.
También es necesario establecer procedimientos para su almacenamiento, conservación y calibración cuando corresponda.
Una buena práctica consiste en preparar kits de intervención para equipos críticos, con las herramientas y los útiles que se utilizan habitualmente. De esta forma se reduce el tiempo de preparación y se evitan desplazamientos innecesarios durante la reparación.
2. Formar al equipo de mantenimiento
La experiencia de los técnicos influye directamente en la capacidad para diagnosticar averías y resolverlas correctamente.
Un profesional familiarizado con una máquina, su funcionamiento y sus fallos habituales puede localizar un problema con mayor rapidez que alguien que desconoce la instalación.
Pero la maquinaria industrial evoluciona.
Los sistemas de automatización incorporan nuevos dispositivos, los equipos electrónicos requieren conocimientos específicos y muchas instalaciones combinan tecnologías de distintas generaciones.
La formación continua del personal de mantenimiento ayuda a mejorar la capacidad de diagnóstico, reducir errores durante las reparaciones y trabajar con mayor autonomía.
Conviene desarrollar planes de formación adaptados a los equipos y tecnologías presentes en la planta.
Algunas áreas especialmente útiles son la electricidad industrial, los automatismos, la programación de PLC, los variadores de frecuencia, la hidráulica, la neumática y el diagnóstico de averías mecánicas.
La formación práctica resulta especialmente valiosa cuando los técnicos pueden trabajar con equipos reales, interpretar esquemas, realizar mediciones y resolver fallos similares a los que encontrarán en producción.
En SICMA21 conocemos esta necesidad de primera mano.
Por eso contamos con aula21, nuestro centro de formación técnica industrial, donde desarrollamos programas especializados para mejorar las competencias de los profesionales de mantenimiento, automatización y producción.
También es recomendable documentar las averías complejas y compartir las soluciones entre los miembros del equipo.
Este conocimiento puede resultar muy útil cuando aparece nuevamente un problema similar.
3. Implicar al personal de producción en la detección de averías
Los operarios trabajan diariamente con las máquinas y suelen ser los primeros en advertir cambios en su funcionamiento.
Un ruido que antes no existía, una vibración anormal, pequeñas fugas, una reducción de velocidad o una alarma recurrente pueden ser señales de que algún componente está empezando a fallar.
Por eso, la colaboración entre producción y mantenimiento es esencial para detectar anomalías antes de que provoquen una parada importante.
No es necesario que los operarios realicen reparaciones ni asuman funciones reservadas al personal de mantenimiento.
Lo importante es que conozcan las condiciones normales de funcionamiento de sus equipos y sepan comunicar cualquier desviación.
Para facilitar esta colaboración, conviene establecer procedimientos sencillos de notificación de incidencias, indicando qué información debe comunicarse y a quién debe dirigirse.
Por ejemplo, cuando un operario detecta una vibración anormal en una cinta transportadora, resulta útil registrar el equipo afectado, el momento en que aparece, la velocidad de trabajo y cualquier otra circunstancia relevante.
Esta información permite al equipo de mantenimiento preparar mejor el diagnóstico y valorar la urgencia de la intervención.
Además, integrar las incidencias comunicadas por producción en el GMAO facilita su seguimiento y evita que pequeños defectos queden pendientes hasta convertirse en averías mayores.
4. Organizar la asignación de técnicos según el tipo de avería
Una avería mecánica, un fallo eléctrico o un problema de comunicación entre PLC requieren conocimientos y procedimientos de diagnóstico diferentes.
Aunque muchos técnicos de mantenimiento tienen competencias multidisciplinares, no siempre disponen de la misma experiencia en todas las tecnologías presentes en una instalación.
Por ejemplo, una avería en un variador de frecuencia puede requerir conocimientos de electrónica de potencia y parametrización, mientras que la reparación de una bomba centrífuga puede implicar trabajos de mecánica, alineación y estanqueidad.
Asignar cada intervención al profesional con las competencias adecuadas ayuda a reducir el tiempo de diagnóstico y evita reparaciones innecesarias o incompletas.
El responsable de mantenimiento debe conocer las especialidades del equipo y distribuir los trabajos considerando la naturaleza del fallo, la criticidad del activo y la disponibilidad de personal.
Cuando una avería afecta a varios sistemas, puede ser necesario coordinar a técnicos de diferentes especialidades.
También conviene definir qué intervenciones pueden resolverse con recursos internos y cuáles requieren asistencia de fabricantes o servicios técnicos especializados.
Un GMAO facilita esta organización al permitir asignar órdenes de trabajo, consultar intervenciones pendientes y conocer la carga de trabajo de cada técnico.
5. Equilibrar la carga de trabajo y priorizar las intervenciones
Cuando aparecen varias averías al mismo tiempo, el equipo de mantenimiento debe decidir dónde intervenir primero.
El problema surge cuando todas las incidencias se consideran urgentes.
Esta situación provoca interrupciones constantes, dificulta terminar los trabajos iniciados y puede dejar sin atender tareas preventivas necesarias.
Para evitarlo, es recomendable establecer criterios de prioridad basados en la criticidad de los equipos, la seguridad y las consecuencias del fallo sobre la producción.
Una avería que detiene una línea completa o compromete la seguridad debe recibir una atención diferente a la de un defecto menor que permite mantener temporalmente el equipo en servicio.
También conviene revisar periódicamente la carga de trabajo del equipo, distribuir las intervenciones según su complejidad y reservar capacidad para incidencias imprevistas.
El análisis de las órdenes de trabajo permite identificar equipos que consumen demasiados recursos, reparaciones que se repiten y tareas que permanecen pendientes durante largos periodos.
Con esta información es posible mejorar la planificación y evitar que el mantenimiento correctivo urgente termine desplazando sistemáticamente al mantenimiento preventivo.
El objetivo es mantener una carga de trabajo asumible y una capacidad de respuesta adecuada, sin comprometer la calidad de las reparaciones ni la seguridad de los técnicos.
6. Gestionar correctamente el stock de repuestos críticos
Uno de los problemas más habituales durante una reparación es descubrir que el repuesto necesario no está disponible.
Un rodamiento, un sensor, una tarjeta electrónica o un sello mecánico pueden tener un coste relativamente bajo en comparación con las pérdidas ocasionadas por una línea de producción detenida.
Sin embargo, mantener existencias de todos los componentes tampoco es una solución razonable.
Supone inmovilizar capital, ocupar espacio y asumir el riesgo de que determinados repuestos queden obsoletos.
Por eso, la gestión de repuestos debe basarse en la criticidad de los activos, la frecuencia de fallo y los plazos de suministro.
En los equipos esenciales conviene identificar qué componentes pueden provocar paradas prolongadas y establecer niveles de stock adecuados.
También resulta útil disponer de referencias equivalentes, documentación técnica y proveedores alternativos, especialmente cuando se trabaja con maquinaria antigua o componentes descatalogados.
En algunos casos, la reparación electrónica o la fabricación de repuestos mediante mecanizado puede ser una alternativa a la sustitución completa de un componente.
Integrar el almacén de repuestos con el GMAO permite relacionar los materiales utilizados con cada orden de trabajo, controlar existencias y analizar el consumo real de componentes.
Una política de repuestos bien definida ayuda a reducir los tiempos de espera y mejorar la disponibilidad de las instalaciones, sin acumular materiales innecesarios.
7. Mejorar la accesibilidad a los equipos y componentes
No todas las reparaciones requieren mucho tiempo por su complejidad técnica.
En ocasiones, acceder al componente averiado resulta más laborioso que sustituirlo.
Un motor instalado en una zona de difícil acceso, una válvula situada detrás de una estructura o un rodamiento que obliga a desmontar varios conjuntos pueden aumentar considerablemente la duración de una intervención.
La accesibilidad debería tenerse en cuenta desde la fase de diseño e instalación de la maquinaria.
Es conveniente prever espacios suficientes para inspeccionar, desmontar y sustituir los componentes que requieren mantenimiento periódico.
En instalaciones existentes, también pueden introducirse mejoras después de identificar dificultades recurrentes.
Por ejemplo, modificar la ubicación de un armario eléctrico, incorporar plataformas de acceso adecuadas o instalar elementos desmontables puede facilitar determinadas operaciones de mantenimiento.
Estas modificaciones deben realizarse respetando las condiciones de seguridad, las protecciones de la máquina y los requisitos técnicos de la instalación.
Mejorar la mantenibilidad de los equipos permite reducir el tiempo necesario para intervenir y facilita que las reparaciones se realicen en condiciones seguras.
En máquinas donde se producen averías frecuentes, conviene analizar cuánto tiempo se dedica al diagnóstico, al acceso, al desmontaje y a la reparación propiamente dicha.
Este análisis puede revelar oportunidades de mejora que pasan desapercibidas cuando únicamente se registra el tiempo total de parada.
Ventajas y desventajas del mantenimiento correctivo
¿Es rentable esperar a que una máquina presente un fallo para intervenir?
La respuesta depende del equipo, su importancia dentro del proceso productivo y las consecuencias que tendría una avería.
El mantenimiento correctivo puede resultar una alternativa económica y práctica para determinados activos industriales, especialmente cuando su fallo no compromete la seguridad ni provoca pérdidas importantes de producción.
Sin embargo, aplicar esta estrategia de forma indiscriminada puede aumentar los tiempos de parada, los costes de reparación y el riesgo de sufrir averías graves.
Para decidir cuándo conviene utilizarlo, es necesario conocer sus beneficios, limitaciones y el impacto que puede tener sobre la disponibilidad y fiabilidad de las instalaciones.
Ventajas del mantenimiento correctivo
Cuando se aplica con criterios técnicos y se reserva para los equipos adecuados, el mantenimiento correctivo ofrece algunas ventajas en la gestión de los activos industriales.
1. Menores costes de mantenimiento a corto plazo
Una de las principales ventajas del mantenimiento correctivo es que permite evitar determinadas intervenciones preventivas cuando los equipos funcionan correctamente y las consecuencias de una avería son asumibles.
Esto puede reducir inicialmente los gastos de mano de obra, materiales y paradas destinadas a tareas de mantenimiento programado.
Por ejemplo, en un equipo auxiliar de bajo coste, fácilmente sustituible y cuya avería no afecta a la producción, puede resultar más económico reparar o cambiar el componente cuando falle que realizar inspecciones periódicas.
No obstante, este ahorro debe evaluarse considerando también el coste de una posible avería y el tiempo necesario para recuperar el servicio.
2. Aprovechamiento de la vida útil de los componentes
El mantenimiento correctivo permite utilizar determinados componentes hasta que presentan un fallo o dejan de cumplir su función, sin sustituirlos necesariamente por haber alcanzado una frecuencia de mantenimiento preestablecida.
Esta estrategia puede ser razonable en elementos de baja criticidad, donde el desgaste no genera daños secundarios importantes ni riesgos de seguridad.
Además, reparar componentes defectuosos puede ayudar a prolongar el tiempo de servicio del conjunto de la máquina, siempre que la intervención restablezca las condiciones de funcionamiento requeridas.
3. Menor necesidad de planificación preventiva en equipos no críticos
Cuando se decide aplicar una estrategia correctiva a un activo, se reduce la necesidad de programar inspecciones o sustituciones periódicas destinadas exclusivamente a prevenir su fallo.
Esto simplifica parte de la planificación del mantenimiento y permite concentrar los recursos preventivos en máquinas e instalaciones de mayor criticidad.
Sin embargo, las intervenciones correctivas siguen necesitando procedimientos, personal cualificado, herramientas y una gestión adecuada de las órdenes de trabajo.
4. Posibilidad de reparar equipos sin sustituirlos completamente
Una avería no implica necesariamente que una máquina haya llegado al final de su vida útil.
En muchos casos, es posible recuperar su funcionamiento mediante la sustitución de rodamientos, la reparación de una placa electrónica, el mecanizado de un eje o la recuperación de otros componentes deteriorados.
Estas intervenciones pueden evitar inversiones innecesarias en maquinaria nueva, especialmente cuando el resto del equipo mantiene unas condiciones técnicas adecuadas.
La decisión debe considerar el coste de reparación, la disponibilidad de repuestos, la frecuencia de fallos y la vida útil restante del activo.
5. Buena relación coste-beneficio en activos de baja criticidad
El mantenimiento correctivo puede ser la alternativa más económica cuando el coste de prevenir una avería supera las consecuencias previsibles de que esta llegue a producirse.
Por ejemplo, puede tener sentido en determinados equipos redundantes, componentes fácilmente sustituibles o elementos auxiliares cuya indisponibilidad no interrumpe la producción.
Para tomar esta decisión conviene comparar el coste total de las distintas estrategias de mantenimiento, incluyendo las intervenciones, los repuestos y las posibles pérdidas por indisponibilidad.
Desventajas del mantenimiento correctivo
Aunque puede ser adecuado para determinados equipos, depender excesivamente del mantenimiento correctivo aumenta la exposición a fallos inesperados y dificulta la planificación de las operaciones industriales.
Estos inconvenientes son especialmente relevantes en activos críticos, instalaciones que trabajan de forma continua y procesos donde una parada tiene consecuencias económicas importantes.
1. Mayor riesgo de averías y paradas imprevistas
Cuando una máquina trabaja hasta que aparece un fallo, resulta más difícil anticipar cuándo será necesaria una reparación si no existen inspecciones o sistemas de monitorización que permitan conocer su estado.
Una avería inesperada puede detener una línea de producción, afectar a otros equipos conectados y obligar a modificar la planificación de fabricación.
En instalaciones con procesos continuos, una parada también puede provocar pérdidas de producto, interrupciones del suministro o dificultades para recuperar las condiciones normales de operación.
Por eso, basar el mantenimiento de activos críticos únicamente en actuaciones reactivas puede comprometer la disponibilidad de toda la instalación.
2. Mayores costes por reparaciones urgentes
Las averías no programadas suelen generar costes adicionales que van más allá de la reparación del componente defectuoso.
Puede ser necesario recurrir a horas extraordinarias, contratar asistencia técnica externa, solicitar repuestos urgentes o detener otros trabajos de mantenimiento para atender la incidencia.
Además, mientras la máquina permanece fuera de servicio, pueden acumularse pérdidas de producción y retrasos en las entregas.
El coste real de una avería debe incluir tanto la reparación como sus consecuencias sobre la actividad industrial.
Una pieza de bajo valor económico puede provocar una parada muy costosa si pertenece a un equipo esencial y no existe una alternativa para mantener el proceso funcionando.
3. Posibilidad de daños secundarios y reducción de la vida útil
Un fallo que no se detecta o corrige a tiempo puede acabar afectando a otros componentes de la máquina.
Por ejemplo, un rodamiento deteriorado puede generar vibraciones excesivas, aumentar la temperatura y provocar daños en el eje o en sus alojamientos.
Una desalineación mantenida también puede acelerar el desgaste de acoplamientos y sellos mecánicos.
En estas situaciones, una avería inicialmente sencilla puede convertirse en una reparación más compleja y costosa.
Por tanto, esperar hasta que se produzca un fallo funcional puede reducir la vida útil de determinados componentes y aumentar la probabilidad de daños mayores.
4. Dificultades para planificar recursos y repuestos
Las intervenciones imprevistas obligan a reorganizar el trabajo del equipo de mantenimiento y pueden retrasar otras actividades programadas.
El problema se agrava cuando el repuesto necesario no está disponible.
En maquinaria antigua, equipos importados o instalaciones con componentes descatalogados, los plazos de suministro pueden prolongar considerablemente la parada.
También puede resultar complicado disponer inmediatamente de técnicos especializados, herramientas específicas o asistencia del fabricante.
Esta incertidumbre dificulta la planificación del mantenimiento y aumenta la presión sobre los responsables de producción.
5. Mayor exposición a riesgos de seguridad y calidad
Determinadas averías pueden crear situaciones peligrosas para los trabajadores, dañar las instalaciones o afectar a la calidad del producto fabricado.
Una fuga en un circuito hidráulico, un fallo en un sistema de refrigeración o el deterioro de un componente mecánico pueden tener consecuencias importantes si no se detectan y corrigen a tiempo.
Además, las reparaciones urgentes suelen realizarse bajo presión para recuperar la producción cuanto antes.
Por eso, resulta imprescindible mantener los procedimientos de seguridad, evaluar los riesgos de cada intervención y verificar el funcionamiento del equipo antes de devolverlo al servicio.
La seguridad nunca debe depender de la urgencia de una reparación.
Los elementos y funciones relacionados con la protección de personas e instalaciones requieren estrategias de mantenimiento acordes con sus riesgos y obligaciones normativas.
¿Cuándo compensa aplicar mantenimiento correctivo?
La decisión de utilizar mantenimiento correctivo debe basarse en un análisis de criticidad y en las consecuencias de fallo de cada activo.
En términos generales, puede resultar adecuado cuando:
- El equipo tiene una criticidad baja y su avería no compromete la seguridad ni el medioambiente.
- El fallo no afecta significativamente a la continuidad de la producción.
- Los componentes son económicos, fácilmente sustituibles y están disponibles.
- La reparación puede realizarse en un tiempo reducido.
- El coste de las acciones preventivas es superior al coste esperado de las averías.
En cambio, para máquinas críticas, activos con fallos de consecuencias graves o instalaciones donde una parada puede provocar pérdidas importantes, suele ser más conveniente combinar el mantenimiento correctivo con estrategias preventivas y basadas en condición.
El objetivo es encontrar el equilibrio entre el coste de mantenimiento, la fiabilidad y la disponibilidad de los equipos, considerando el coste total de propiedad (TCO) durante su vida útil.
En una misma planta industrial pueden convivir diferentes estrategias. Lo importante es determinar cuáles son las más adecuadas para cada activo y revisarlas cuando cambian las condiciones de operación, los históricos de averías o las necesidades de producción.
Reflexión final sobre el mantenimiento correctivo industrial
El mantenimiento correctivo seguirá siendo una parte necesaria de la gestión del mantenimiento industrial.
Por muy bien que se planifiquen las inspecciones y las tareas preventivas, siempre existirán averías difíciles de anticipar.
La diferencia está en cómo responde la organización cuando aparecen: disponer de técnicos preparados, repuestos adecuados, procedimientos definidos y un buen conocimiento de los equipos permite recuperar antes la producción y reducir las consecuencias del fallo.
Sin embargo, reparar una máquina no significa necesariamente haber resuelto el problema que provocó su avería.
Sustituir repetidamente un rodamiento, un sello mecánico o un componente electrónico sin investigar por qué falla puede generar costes innecesarios y nuevas paradas.
Analizar las causas, documentar las intervenciones y aprovechar el historial de mantenimiento permite corregir problemas recurrentes y tomar decisiones mejor fundamentadas.
Tampoco todos los activos necesitan el mismo tratamiento.
Una estrategia razonable combina mantenimiento correctivo, preventivo y predictivo según la criticidad de los equipos, sus condiciones de funcionamiento y las consecuencias de una posible avería.
En determinados componentes, esperar al fallo puede ser económicamente justificable.
En otros, especialmente cuando afectan a la seguridad o a la continuidad de la producción, anticiparse resulta mucho más conveniente.
Al final, la calidad de la gestión del mantenimiento se aprecia en la fiabilidad de las instalaciones, la disponibilidad de los equipos y la capacidad de producción para trabajar con menos interrupciones.
El objetivo no debería ser reparar cada vez más rápido, sino conseguir que las averías tengan menos impacto y que los fallos evitables se repitan cada vez menos.
Para lograrlo, mantenimiento, producción e ingeniería necesitan trabajar con información compartida, criterios técnicos y una visión a largo plazo de los activos industriales.
¿Las averías están afectando a la disponibilidad de tus equipos industriales?
Una máquina que vuelve a fallar, una reparación que se alarga más de lo previsto o una parada inesperada pueden acabar afectando a toda la planificación de producción.
Cuando estas situaciones se repiten, conviene revisar cómo se está gestionando el mantenimiento de los equipos.
En SICMA21 ayudamos a las empresas industriales a mejorar la fiabilidad de sus instalaciones mediante servicios de mantenimiento correctivo, preventivo y predictivo, reparación de maquinaria industrial y asistencia técnica especializada.
Analizamos las necesidades de cada planta para definir intervenciones ajustadas a sus equipos, procesos y prioridades de producción.
Nuestro objetivo es ayudarte a reducir las averías recurrentes, mejorar la disponibilidad de la maquinaria y controlar los costes de mantenimiento, sin perder de vista la seguridad y la continuidad de las operaciones.
Si necesitas apoyo técnico para resolver averías, reforzar tu equipo de mantenimiento o mejorar la gestión de tus activos, conoce nuestros servicios demantenimiento industrial y cuéntanos qué necesita tu planta.
Solicita asesoramiento técnico para el mantenimiento de tus equipos industriales.
Escríbenos a: asesortecnico@sicma21.com y estudiaremos tu consulta.


