
Una parada imprevista, una avería que se repite o un equipo que pierde rendimiento afectan directamente a la producción.
Por eso, una buena gestión del mantenimiento industrial va mucho más allá de reparar máquinas: permite anticiparse a los fallos, mejorar la disponibilidad de los activos y reducir el impacto que las incidencias tienen sobre costes, plazos y capacidad productiva.
Gestionar bien el mantenimiento implica decidir qué equipos necesitan más atención, definir planes preventivos adecuados, analizar averías, controlar repuestos y utilizar los datos disponibles para priorizar recursos.
Cuando mantenimiento, producción e ingeniería trabajan con criterios comunes, resulta más sencillo aumentar la fiabilidad de la planta y evitar intervenciones que consumen tiempo sin resolver la causa real del problema.
En este artículo veremos cómo organizar y mejorar la gestión del mantenimiento industrial desde una perspectiva práctica: planificación, criticidad de activos, mantenimiento preventivo y predictivo, indicadores, GMAO, costes y otros aspectos que ayudan a tomar mejores decisiones sobre los equipos y las instalaciones.
¿Qué es la gestión del mantenimiento industrial y por qué es crucial?
La gestión del mantenimiento industrial reúne los procesos, criterios y recursos necesarios para mantener en condiciones adecuadas los equipos, instalaciones y máquinaria industrial de una planta.
No consiste únicamente en intervenir cuando aparece una avería.
También implica planificar, prevenir, analizar fallos, controlar costes y decidir dónde conviene actuar antes de que un problema termine afectando a producción.
Una gestión bien planteada ayuda a que los activos estén disponibles cuando se necesitan, reduce las paradas no previstas y facilita que mantenimiento, producción e ingeniería trabajen con una visión común sobre el estado real de la planta.
Definición y alcance
La gestión del mantenimiento industrial abarca todo el ciclo de trabajo relacionado con la conservación y fiabilidad de los activos.
Incluye tareas habituales como inspecciones, lubricación, ajustes, limpieza, sustitución de componentes, reparaciones y controles periódicos.
Pero también comprende decisiones menos visibles y muy importantes: qué equipos son más críticos, con qué frecuencia deben revisarse, qué repuestos conviene tener disponibles o qué trabajos pueden programarse durante una parada de producción.
Su alcance también llega a la organización de los recursos.
Hay que asignar personal técnico, coordinar órdenes de trabajo, controlar el stock de repuestos, gestionar proveedores y definir presupuestos de mantenimiento.
En plantas con muchos activos, un GMAO puede ayudar a centralizar esta información y mantener un histórico de averías, intervenciones, costes y tiempos de parada.
Sin datos fiables, resulta mucho más difícil saber qué equipos están consumiendo más recursos o dónde se repiten los mismos problemas.
¿Por qué es importante una buena gestión del mantenimiento industrial?
El mantenimiento influye directamente en la capacidad de una planta para producir de forma estable.
Una máquina puede seguir funcionando aunque presente vibraciones, sobretemperatura, fugas o desgaste, pero ignorar esas señales suele trasladar el problema hacia adelante y aumentar el coste de la intervención.
1. Mejora la disponibilidad y la productividad
Una gestión adecuada reduce las averías imprevistas y permite programar una mayor parte de los trabajos de mantenimiento.
Esto evita muchas intervenciones de urgencia y disminuye el tiempo durante el que un equipo permanece fuera de servicio.
Para producción, la diferencia es clara: menos paradas inesperadas y mayor capacidad para cumplir el plan previsto.
También ayuda a diferenciar entre una incidencia puntual y un fallo recurrente.
Si un rodamiento se sustituye cada pocos meses, por ejemplo, quizá el problema no esté en el rodamiento, sino en una desalineación, una lubricación incorrecta o una carga de trabajo superior a la prevista.
2. Ayuda a prolongar la vida útil de los activos
Una máquina bien mantenida suele conservar durante más tiempo sus condiciones de funcionamiento.
El mantenimiento preventivo, las inspecciones periódicas y el seguimiento del estado de los componentes permiten detectar desgaste antes de que termine provocando daños mayores.
Esto puede retrasar inversiones en nuevos equipos y mejorar el retorno obtenido de los activos existentes.
No siempre se trata de mantener una máquina el mayor tiempo posible, sino de saber cuándo merece la pena reparar, recuperar, modernizar o sustituir.
3. Reduce costes de mantenimiento y producción
El coste de una avería no termina en la reparación.
Una parada puede implicar horas de producción perdidas, producto rechazado, horas extra, intervenciones urgentes, expediciones de repuestos o retrasos en pedidos.
Una gestión del mantenimiento basada en criticidad y planificación permite concentrar recursos donde el impacto de un fallo sería mayor.
También facilita controlar indicadores como costes por activo, tiempos de intervención, frecuencia de averías o consumo de repuestos.
El objetivo no es reducir el mantenimiento al mínimo, sino evitar gastar recursos donde no aportan valor y actuar antes de que una avería resulte mucho más costosa.
4. Mejora la eficiencia energética
El estado de los equipos también influye en el consumo energético.
Motores mal alineados, rodamientos deteriorados, filtros obstruidos, fugas de aire comprimido o sistemas mal ajustados pueden consumir más energía de la necesaria mucho antes de provocar una parada.
Por eso, mantenimiento y eficiencia energética están más relacionados de lo que puede parecer.
Mantener los equipos dentro de sus condiciones correctas de funcionamiento ayuda a reducir consumos innecesarios y evita pérdidas que, acumuladas durante meses, pueden tener un impacto importante en los costes de planta.
5. Permite anticiparse mediante mantenimiento predictivo
Cuando el mantenimiento incorpora técnicas como análisis de vibraciones, termografía, ultrasonidos, análisis de aceite o monitorización de variables de proceso, deja de depender únicamente de revisiones periódicas.
El mantenimiento predictivo permite seguir la evolución del estado de determinados equipos y detectar cambios antes de que aparezca el fallo.
Esto resulta especialmente útil en activos críticos.
Si aumenta progresivamente la vibración de un motor o la temperatura de un rodamiento, mantenimiento puede investigar la causa y programar la intervención antes de que el equipo termine parándose en mitad de la producción.
6. Reduce riesgos operativos y de seguridad
Un equipo deteriorado puede afectar a la producción, pero también generar condiciones inseguras.
Fugas, protecciones dañadas, fallos eléctricos, sobrecalentamientos o sistemas de seguridad en mal estado deben detectarse antes de que deriven en una situación de riesgo.
Una buena gestión del mantenimiento incorpora estas revisiones dentro de la planificación habitual y deja trazabilidad de las intervenciones realizadas.
La gestión del mantenimiento industrial conecta personas, equipos, repuestos, datos y planificación.
Cuando funciona bien, mantenimiento deja de vivir pendiente de la siguiente avería y empieza a trabajar con más capacidad para anticiparse, priorizar y tomar decisiones basadas en el comportamiento real de los activos.
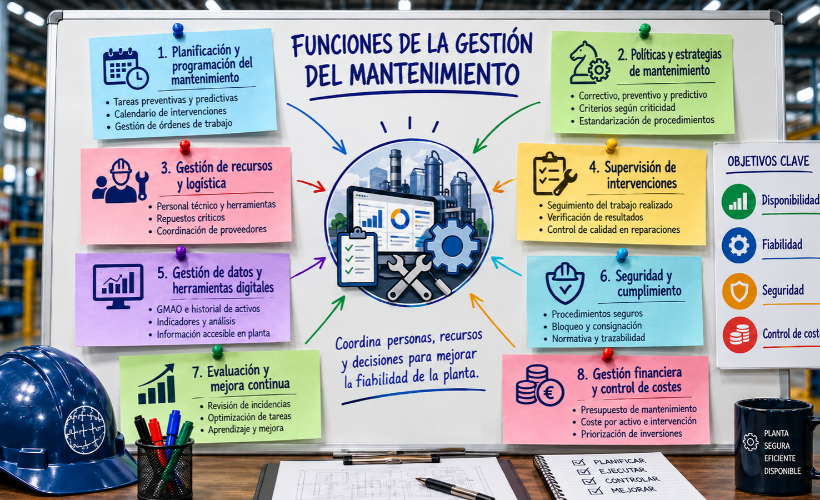
Funciones clave de la gestión del mantenimiento industrial
Una buena gestión del mantenimiento industrial no depende de una sola tarea.
Funciona cuando planificación, ejecución, recursos, datos, seguridad y costes están conectados.
En una planta industrial, esto se traduce en algo muy concreto: saber qué hay que hacer, cuándo hacerlo, con qué medios, quién debe intervenir y qué información necesitamos después para decidir mejor.
Cuando alguna de estas piezas falla, el mantenimiento suele volverse reactivo.
Aparecen órdenes urgentes, falta un repuesto crítico, se repite una avería o se interviene sobre equipos sin tener claro su historial.
Planificación y programación del mantenimiento
Planificar bien significa preparar el trabajo antes de que llegue el momento de ejecutarlo.
Hay que definir qué equipos requieren intervención, qué tareas deben realizarse, cuánto tiempo pueden necesitar, qué repuestos serán necesarios y qué técnicos están disponibles.
En activos críticos, también conviene coordinar estas actuaciones con producción para evitar interferencias o paradas innecesarias.
Dentro de esta función encontramos dos trabajos básicos:
- Planificación de las tareas de mantenimiento: definir operaciones preventivas, predictivas y correctivas según criticidad, estado del equipo, frecuencia de fallo y necesidades de producción.
- Gestión de órdenes de trabajo: crear, asignar, ejecutar y cerrar las intervenciones dejando registro de tiempos, materiales utilizados, causa de la avería y trabajos realizados.
Una orden de trabajo bien documentada tiene valor más allá de la intervención concreta.
Con el tiempo, permite detectar patrones y saber qué activos generan más incidencias o consumen más recursos.
Te puede interesar: Cómo diseñar un Plan de Mantenimiento
Definición de políticas y estrategias de mantenimiento
No todos los equipos deben mantenerse igual.
Aplicar mantenimiento preventivo por calendario a toda la planta puede generar tareas innecesarias.
Depender únicamente del correctivo, en cambio, aumenta la exposición a paradas no previstas.
La gestión debe definir qué estrategia tiene sentido en cada activo.
Esto puede incluir:
- Mantenimiento correctivo, cuando el impacto del fallo es asumible.
- Mantenimiento preventivo, basado en horas de funcionamiento, ciclos o periodos definidos.
- Mantenimiento predictivo, cuando es posible controlar el estado del activo mediante vibraciones, temperatura, aceite, ultrasonidos u otras variables.
- Mantenimiento basado en condición, donde la intervención se decide a partir del comportamiento real del equipo.
La elección debería tener en cuenta la criticidad, el coste del fallo, la disponibilidad de repuestos, el impacto sobre producción y las condiciones de operación.
Gestión de recursos y logística
Un técnico preparado para intervenir sirve de poco si el repuesto necesario tarda tres semanas en llegar.
La gestión del mantenimiento también debe coordinar personas, materiales, herramientas, proveedores y servicios externos.
Esto incluye la asignación del personal técnico según especialidad y carga de trabajo, así como la formación necesaria para trabajar con equipos eléctricos, mecánicos, neumáticos, hidráulicos o de automatización.
También es importante la gestión de repuestos.
No se trata de almacenar grandes cantidades de material, sino de identificar qué componentes son críticos, controlar consumos y mantener un nivel de stock coherente con el riesgo de parada.
Un variador obsoleto, un PLC descatalogado o un sello mecánico específico pueden convertirse en un problema importante si no existe alternativa disponible cuando aparece la avería.
Supervisión de las intervenciones y control del trabajo realizado
Cerrar una orden de mantenimiento (OT) no debería limitarse a indicar que la máquina vuelve a funcionar.
Es necesario comprobar que la intervención ha resuelto realmente el problema y que el equipo queda dentro de sus condiciones normales de funcionamiento.
Después de una reparación puede ser necesario revisar alineación, temperatura, vibraciones, fugas, consumos eléctricos, presiones o cualquier otra variable relacionada con el fallo.
Este seguimiento es especialmente importante cuando una avería se repite.
Sustituir varias veces el mismo rodamiento o sello sin investigar la causa puede ocultar problemas de lubricación, desalineación, cavitación, montaje o condiciones de proceso.
Gestión de datos y herramientas digitales
Cada intervención genera información.
El problema aparece cuando esa información queda en partes en papel, hojas de cálculo aisladas o directamente en la memoria de los técnicos.
Un software GMAO permite reunir órdenes de trabajo, históricos de averías, planes preventivos, repuestos, documentación técnica, costes y tiempos de intervención.
Pero disponer de un GMAO no garantiza por sí solo una buena gestión.
Los datos deben ser fiables y mantenerse actualizados.
Registrar correctamente síntomas, causas, tiempos y materiales permite analizar tendencias y detectar equipos que empiezan a concentrar incidencias.
Con una base de datos consistente también resulta más fácil trabajar con indicadores como MTBF, MTTR, disponibilidad, cumplimiento del preventivo o coste de mantenimiento por activo.
Seguridad y cumplimiento de procedimientos
Muchas tareas de mantenimiento se realizan precisamente cuando un equipo está averiado, abierto o fuera de sus condiciones normales de funcionamiento.
Eso aumenta el riesgo de la intervención.
La gestión debe incorporar procedimientos para trabajar de forma segura: consignación de energías, bloqueo y etiquetado, permisos de trabajo, comprobaciones previas, uso de equipos de protección y coordinación con otras áreas.
También es necesario asegurar que el personal de mantenimiento conoce los riesgos asociados a cada instalación y dispone de la formación necesaria para intervenir.
La seguridad no debería tratarse como una revisión añadida al final del trabajo. Forma parte de la planificación desde el primer momento.
Evaluación y mejora continua
Un plan de mantenimiento no debería permanecer igual durante años si los equipos, la producción o las condiciones de trabajo han cambiado.
Conviene revisar periódicamente qué tareas aportan resultados, cuáles pueden ajustarse y dónde siguen apareciendo problemas.
Si una inspección nunca detecta ninguna anomalía, quizá su frecuencia no sea la adecuada.
Si un equipo sigue fallando a pesar de cumplir su preventivo, habrá que revisar las tareas realizadas o buscar una causa diferente.
El histórico permite modificar frecuencias, incorporar nuevas comprobaciones o eliminar actividades que consumen tiempo sin aportar información útil.
Gestión financiera y control de costes
Mantenimiento también debe entender el impacto económico de sus decisiones.
No basta con conocer el coste de una pieza o de una reparación.
Es necesario valorar el coste total asociado al activo: mano de obra, repuestos, servicios externos, horas de parada, pérdidas de producción y futuras inversiones.
Este enfoque permite comparar distintas alternativas.
En algunos casos será mejor reparar; en otros, recuperar un componente, modernizar parte de la máquina o sustituir el equipo.
El TCO o coste total de propiedad ayuda a evitar decisiones basadas únicamente en el precio inicial.
La gestión presupuestaria también permite anticipar grandes revisiones, obsolescencias, paradas programadas o inversiones necesarias antes de que se conviertan en urgencias.
En definitiva, todas estas funciones están relacionadas.
Una buena planificación pierde eficacia si no hay repuestos disponibles; un mantenimiento predictivo aporta poco si los datos no se analizan; y un buen historial no sirve si después no se utiliza para corregir problemas recurrentes.
Gestionar el mantenimiento industrial consiste, en buena medida, en conseguir que todas estas decisiones estén conectadas con la realidad de la planta.
Estrategias innovadoras para la gestión del mantenimiento industrial
Estrategias avanzadas para la gestión del mantenimiento industrial
La gestión del mantenimiento industrial ha cambiado mucho en los últimos años. Hoy es posible conocer mejor el estado de los equipos, anticipar determinadas averías y organizar el trabajo con más información que antes.
Pero incorporar tecnología no significa necesariamente gestionar mejor. Sensores, GMAO, automatización o analítica de datos aportan valor cuando responden a una necesidad concreta de planta y se integran en la forma de trabajar del equipo de mantenimiento.
El objetivo sigue siendo el mismo: reducir fallos, mejorar la disponibilidad de los activos y tomar mejores decisiones sobre cuándo, dónde y cómo intervenir.
Mantenimiento predictivo y monitorización de condición
El mantenimiento predictivo permite seguir la evolución de determinados parámetros para detectar cambios que puedan indicar degradación o un fallo en desarrollo.
Mediante sensores industriales, equipos portátiles o sistemas de monitorización continua pueden controlarse variables como vibración, temperatura, presión, consumo eléctrico, ultrasonidos o estado del lubricante.
La utilidad está en interpretar correctamente esos datos.
Un aumento progresivo de vibración en un motor, por ejemplo, puede estar relacionado con desequilibrio, desalineación, holguras o deterioro de rodamientos.
Una temperatura anormal en un cuadro eléctrico puede señalar una conexión defectuosa antes de que termine provocando una parada.
Detectar estos cambios con tiempo permite programar la intervención, preparar repuestos y coordinarla con producción.
No todos los activos necesitan monitorización continua.
Normalmente tiene más sentido empezar por equipos cuya avería tenga un impacto elevado sobre seguridad, producción, calidad o costes.
Análisis de datos para tomar mejores decisiones
Acumular datos no sirve de mucho si después nadie los utiliza.
El histórico de averías, las órdenes de trabajo, los tiempos de reparación, las alarmas de proceso y los datos de condición pueden mostrar problemas que pasan desapercibidos en el trabajo diario.
Por ejemplo, analizar varias intervenciones sobre una misma bomba puede revelar que el sello mecánico no es el origen real del problema.
Tal vez exista una desalineación, cavitación, vibración excesiva o unas condiciones de funcionamiento distintas de las previstas.
El análisis de datos ayuda a pasar de preguntas como «¿qué se ha roto?» a otras más útiles: «¿por qué vuelve a fallar?» o «¿qué equipos están generando más horas de parada?».
Indicadores como MTBF, MTTR, disponibilidad, reincidencia de averías o cumplimiento del mantenimiento preventivo permiten seguir el comportamiento de los activos y comprobar si las acciones realizadas están dando resultado.
Digitalización de las operaciones de mantenimiento
Todavía es habitual encontrar información repartida entre hojas de cálculo, partes en papel, correos electrónicos, carpetas compartidas y la experiencia personal de los técnicos.
Cuando aparece una avería urgente, localizar el esquema eléctrico correcto, conocer la última reparación o comprobar qué repuesto se utilizó puede llevar más tiempo del necesario.
Digitalizar el mantenimiento significa disponer de esa información de forma ordenada y accesible.
Órdenes de trabajo, manuales, planos, fotografías, históricos, repuestos y procedimientos pueden quedar vinculados al activo correspondiente.
Esto mejora la trazabilidad y facilita que el conocimiento no dependa exclusivamente de una persona.
También permite registrar trabajos desde planta mediante dispositivos móviles, cerrar órdenes en el momento y consultar información técnica sin volver continuamente a la oficina de mantenimiento.
Integración de sistemas GMAO
Un sistema GMAO ayuda a centralizar buena parte de la gestión diaria del mantenimiento.
Puede utilizarse para planificar preventivos, gestionar órdenes de trabajo, controlar repuestos, registrar averías, documentar activos y analizar costes.
Su mayor utilidad aparece cuando el sistema refleja cómo trabaja realmente la planta.
Implantar un GMAO sin revisar previamente los equipos, las gamas de mantenimiento, la codificación de averías o los procedimientos puede acabar trasladando al software los mismos problemas que ya existían.
Conviene empezar con una estructura sencilla y fiable.
Activos bien identificados, planes realistas, órdenes correctamente cerradas y datos que después puedan analizarse.
A partir de ahí, el sistema puede evolucionar e integrarse con otras herramientas de producción, ERP, MES, SCADA o plataformas de monitorización.
Automatización de tareas y avisos
Hay tareas de gestión que pueden automatizarse sin perder control sobre el mantenimiento.
Por ejemplo, generar órdenes preventivas según horas de funcionamiento, avisar cuando un parámetro supera un límite o activar una revisión después de un determinado número de ciclos.
Esta automatización reduce tareas administrativas y evita depender de recordatorios manuales.
También puede ayudar a gestionar alarmas, inspecciones y rutas de mantenimiento.
Eso sí, automatizar una tarea que está mal definida no resuelve el problema.
Antes conviene revisar si la frecuencia, el criterio de alarma o el procedimiento realmente tienen sentido.
Formación técnica continua
La tecnología cambia, pero las averías siguen necesitando personas capaces de entender qué está pasando en la máquina.
Por eso, la formación técnica industrial continúa siendo una parte importante de la gestión del mantenimiento.
La incorporación de nuevos PLC, variadores, robots, sistemas de visión, redes industriales o herramientas de diagnóstico obliga a actualizar conocimientos.
La formación continua también ayuda a mejorar métodos de trabajo que llevan años utilizándose.
Saber interpretar una tendencia de vibraciones, diagnosticar una red PROFINET o localizar un fallo eléctrico con un esquema puede reducir mucho el tiempo necesario para resolver una incidencia.
La experiencia de los técnicos veteranos y el conocimiento de quienes se incorporan también debería compartirse.
Documentar averías complejas, procedimientos y soluciones evita que información útil desaparezca cuando cambia el equipo de mantenimiento.
Coordinación entre mantenimiento, producción e ingeniería
Muchos problemas de mantenimiento no pueden resolverse únicamente desde mantenimiento.
Producción conoce cómo se comporta la máquina durante el proceso.
Ingeniería puede aportar información sobre modificaciones, parámetros o diseño.
Compras conoce plazos y disponibilidad de repuestos.
Compartir esta información ayuda a tomar decisiones más completas.
Por ejemplo, cambiar repetidamente un componente puede parecer un problema de mantenimiento hasta que se comprueba que el equipo trabaja fuera de sus condiciones previstas.
En otros casos, producción puede detectar pequeñas variaciones antes de que aparezca una alarma o una avería clara.
Las reuniones breves de seguimiento, el análisis conjunto de fallos repetitivos y una buena comunicación durante las paradas suelen aportar más que añadir procedimientos innecesarios.
Análisis de criticidad y mantenimiento basado en riesgo
Una planta puede tener cientos o miles de activos, pero no todos requieren el mismo nivel de atención.
El análisis de criticidad permite clasificarlos según las consecuencias que tendría su fallo: seguridad, producción, calidad, medioambiente, costes o dificultad de recuperación.
Esta clasificación ayuda a decidir dónde concentrar recursos.
Un equipo redundante y fácil de sustituir puede admitir una estrategia correctiva. Una bomba cuya parada detiene toda una línea posiblemente necesite preventivo, repuestos críticos disponibles y seguimiento de condición.
Trabajar con criticidad permite evitar dos errores frecuentes: mantener demasiado equipos poco relevantes y dedicar pocos recursos a activos que realmente condicionan la producción.
Revisión continua de la estrategia de mantenimiento
Una estrategia que funcionaba hace cinco años puede haber dejado de hacerlo.
Las máquinas envejecen, cambian los ritmos de producción, aparecen nuevos repuestos y algunos componentes quedan obsoletos.
También cambia la información disponible sobre los equipos.
Por eso conviene revisar periódicamente planes preventivos, frecuencias, repuestos críticos e indicadores.
Si una tarea preventiva nunca detecta ningún problema, quizá deba modificarse.
Si una avería sigue apareciendo, habrá que investigar su causa y no limitarse a aumentar la frecuencia de mantenimiento.
La mejora de la gestión del mantenimiento industrial suele avanzar así: observar qué ocurre en planta, utilizar los datos disponibles, corregir lo que no funciona y volver a medir.
La tecnología puede acelerar ese proceso, pero el criterio técnico sigue siendo el que convierte la información en decisiones útiles.
Elementos clave para una gestión efectiva del mantenimiento industrial
Una buena gestión del mantenimiento industrial necesita algo más que un plan preventivo bien definido o un equipo técnico con experiencia.
Las decisiones de mantenimiento deben estar conectadas con lo que ocurre en producción y con las necesidades reales de la planta.
Disponibilidad, seguridad, costes, calidad, capacidad productiva y vida útil de los activos están relacionados. Por eso, antes de decidir cómo mantener una máquina conviene entender qué función cumple, qué consecuencias tendría su parada y qué recursos necesita la empresa para recuperarla.
Evaluación de riesgos y criticidad de los activos
No todas las averías tienen el mismo impacto.
La parada de un equipo redundante puede ser asumible durante varias horas.
El fallo de una bomba, un compresor o una máquina que condiciona toda la línea puede detener la producción completa.
El análisis de criticidad ayuda a establecer estas diferencias y priorizar los recursos de mantenimiento según las consecuencias del fallo.
Para hacerlo, pueden valorarse factores como:
- Impacto sobre producción y calidad.
- Riesgos para las personas y las instalaciones.
- Consecuencias medioambientales.
- Frecuencia de averías.
- Tiempo necesario para reparar el equipo.
- Disponibilidad y plazo de entrega de los repuestos.
Esta información permite decidir qué activos necesitan un seguimiento más estrecho, dónde conviene aplicar mantenimiento predictivo o qué componentes deberían mantenerse como repuestos críticos.
También mejora la capacidad de respuesta ante una avería.
Saber de antemano qué equipos pueden comprometer la producción evita tener que tomar todas las decisiones cuando la línea ya está parada.
Tecnología aplicada a necesidades reales de mantenimiento
Sensores conectados, IoT industrial, sistemas de monitorización, plataformas de análisis e inteligencia artificial ofrecen nuevas formas de conocer el estado de las máquinas.
El valor de estas tecnologías aparece cuando ayudan a resolver un problema concreto.
Un sensor de vibración puede permitir seguir el estado de un rodamiento.
La monitorización del consumo eléctrico puede revelar cambios en el comportamiento de un motor.
Una tendencia de temperatura puede advertir de un deterioro antes de que aparezca una alarma.
La combinación de datos de proceso, históricos de mantenimiento y variables de condición permite disponer de una visión más completa del activo.
La inteligencia artificial también puede utilizarse para analizar grandes cantidades de información, buscar patrones de comportamiento o apoyar la detección de anomalías.
Pero necesita datos fiables y contexto técnico.
Un algoritmo puede identificar que algo está cambiando; determinar por qué ocurre y qué intervención tiene sentido sigue requiriendo conocimiento de la máquina y del proceso.
Por eso, antes de instalar más sensores o incorporar una nueva plataforma, conviene plantearse una pregunta sencilla: ¿qué decisión de mantenimiento podremos tomar mejor con esta información?
Una cultura de mantenimiento compartida en planta
El mantenimiento no empieza cuando llega el técnico después de una avería.
Un operario puede detectar antes un ruido diferente, una pequeña fuga, una vibración que antes no existía o un cambio en el comportamiento de la máquina.
Esa información puede permitir intervenir antes de que el problema aumente.
Para aprovecharla, mantenimiento y producción deben compartir criterios y canales de comunicación claros.
También es importante evitar situaciones en las que producción percibe el mantenimiento preventivo únicamente como una parada que hay que reducir, mientras mantenimiento recibe los equipos demasiado tarde para intervenir correctamente.
Una cultura de mantenimiento funciona mejor cuando cada área entiende el impacto de sus decisiones sobre la fiabilidad de los activos.
Esto no significa convertir a producción en mantenimiento, sino conseguir que las anomalías se detecten y comuniquen cuanto antes y que las intervenciones puedan organizarse con información suficiente.
Comunicación y gestión del conocimiento técnico
Una parte importante del conocimiento de una planta suele estar en las personas.
El técnico que lleva quince años trabajando con una línea sabe qué sensor suele dar problemas, qué ajuste necesita una máquina después de determinadas horas o qué comprobaciones conviene hacer cuando aparece una alarma concreta.
El problema aparece cuando ese conocimiento no queda registrado.
Documentar averías, causas, modificaciones, parámetros, procedimientos y soluciones facilita que otros técnicos puedan utilizar esa experiencia posteriormente.
También reduce la dependencia de determinadas personas cuando hay cambios de turno, vacaciones, jubilaciones o incorporaciones nuevas.
Las órdenes de trabajo y los históricos de un GMAO son una buena base, pero deben contener información útil.
Registrar únicamente «avería solucionada» aporta muy poco para la siguiente intervención.
Anotar qué ocurrió, qué se encontró, qué componente se sustituyó y cuál fue la causa ayuda a construir conocimiento técnico sobre los activos.
Esta información también resulta útil para la mejora continua del mantenimiento.
Capacidad de adaptación del plan de mantenimiento
Los planes de mantenimiento necesitan evolucionar con la planta.
Puede aumentar la producción, cambiar el producto fabricado, modificarse una máquina o sustituirse un componente por otro diferente.
Un equipo que trabajaba un turno puede pasar a funcionar las 24 horas.
En esas condiciones, mantener las mismas frecuencias y tareas durante años deja de tener sentido.
La gestión debe permitir ajustar el mantenimiento a estos cambios.
Esto puede implicar aumentar o reducir frecuencias, incorporar una nueva inspección, cambiar una estrategia preventiva por una basada en condición o eliminar tareas que ya no aportan información.
También conviene revisar las obsolescencias.
Un PLC, variador o equipo electrónico que sigue funcionando correctamente puede convertirse en un riesgo si ya no dispone de soporte o el plazo para conseguir un repuesto es demasiado largo.
Adaptarse también significa anticipar estos escenarios antes de que aparezca la avería.
Evaluación de resultados y mejora continua
Para saber si una estrategia de mantenimiento funciona hay que medir sus resultados.
No es necesario llenar el departamento de indicadores.
Es preferible trabajar con unos pocos datos que ayuden realmente a decidir.
Disponibilidad de los equipos, MTBF, MTTR, porcentaje de mantenimiento planificado, reincidencia de averías, cumplimiento del preventivo, costes o tiempo de parada pueden aportar información útil dependiendo de los objetivos de cada planta.
Lo importante es interpretar esos indicadores.
Un MTTR elevado puede deberse a una reparación técnicamente compleja, pero también a que los técnicos tardan horas en localizar un repuesto.
Un bajo cumplimiento del preventivo puede indicar falta de recursos o una planificación que no tiene en cuenta las necesidades de producción.
Medir permite detectar estos problemas y ajustar la estrategia.
Una gestión del mantenimiento industrial efectiva se construye precisamente sobre esa capacidad para observar lo que ocurre, priorizar según el riesgo, conservar el conocimiento técnico y revisar las decisiones cuando los resultados indican que algo puede hacerse mejor.
Conclusiones finales
La gestión del mantenimiento industrial influye directamente en la disponibilidad de los equipos, los costes, la seguridad y la capacidad de producción de una planta.
Planificar bien, priorizar los activos críticos, analizar las averías, gestionar repuestos, formar al personal y utilizar datos fiables permite pasar de un mantenimiento principalmente reactivo a una gestión más ordenada y preventiva.
La tecnología puede ayudar mucho, desde un GMAO hasta sistemas de monitorización o mantenimiento predictivo, pero el resultado depende de cómo se utilice y de que responda a necesidades reales de planta.
Al final, una buena gestión del mantenimiento consiste en anticiparse cuando sea posible, intervenir con criterio y aprender de cada incidencia para reducir fallos repetitivos y mejorar la fiabilidad de los activos.
Más mantenimiento no siempre significa mejores resultados
Una avería que se repite, un preventivo que no evita paradas o un equipo crítico sin repuesto disponible suelen tener algo en común: el problema no siempre está en la máquina, sino en cómo se está organizando el mantenimiento.
En SICMA21 llevamos más de 20 años trabajando en entornos industriales, ayudando a empresas a cubrir necesidades de mantenimiento preventivo, correctivo y predictivo, reforzar equipos técnicos, organizar intervenciones y mejorar la disponibilidad de instalaciones industriales.
Podemos ayudarte tanto si necesitas apoyo puntual como si buscas externalizar parte de la gestión del mantenimiento.
Analizamos la situación de planta, las necesidades de producción y los recursos disponibles para plantear un servicio adaptado a tu operativa.
Menos urgencias, mayor control sobre las intervenciones y más capacidad para actuar antes de que una avería termine afectando a producción.
¿Necesitas mejorar el mantenimiento de tu planta?
Cuéntanos qué equipos, instalaciones o necesidades de mantenimiento tienes y estudiaremos contigo la mejor forma de abordarlas.
📧 Contacto: asesortecnico@sicma21.com
Conoce nuestros servicios de mantenimiento industrial>>
Mejora tu gestión del mantenimiento con una formación práctica
Una buena gestión también necesita criterio técnico: saber planificar, priorizar activos, controlar costes, gestionar órdenes de trabajo y utilizar correctamente los indicadores de mantenimiento.
En nuestra Divisón de formación técnica aula21 contamos con un curso de Gestión del Mantenimiento Industrial orientado a profesionales que quieren aplicar estos conocimientos en su trabajo diario.
La formación aborda planificación y programación, gestión de activos, costes, fiabilidad y organización del mantenimiento desde una perspectiva práctica.
Además, la formación puede gestionarse mediante FUNDAE para empresas que dispongan de crédito formativo.
Si quieres revisar cómo estás gestionando el mantenimiento de tu planta o adquirir una metodología más estructurada para hacerlo, aquí tienes un buen punto de partida.
Ver el temario del curso de Gestión del Mantenimiento Industrial>>


